

Ручная такелажная работа на металлообрабатывающем предприятии приводит к потере времени на каждом подъеме. Такелажник на земле, цепь или строп, крепление крюка — и так далее в обратном порядке на другом конце. На предприятии, выполняющем сотни подъемов за смену, эти трудозатраты в совокупности приводят к значительным эксплуатационным расходам. Что еще более важно, каждый цикл ручной такелажной работы предполагает нахождение человека непосредственно под подвешенным грузом.
Магнитный мостовой кран устраняет обе проблемы. Электромагнит встроен в кран. Оператор включает магнит из кабины, поднимает стальной груз, перемещается к месту его размещения и отпускает. Никакой наземной бригады. Никаких строп. Никакого ручного контакта с грузом. Полный цикл выполняется одним человеком с безопасной высоты.
На этой странице рассматриваются все три аспекта, необходимые для принятия решения о покупке: конструкция и характеристики продукта, технические параметры и сценарии применения в отраслях, где магнитные мостовые краны используются чаще всего.
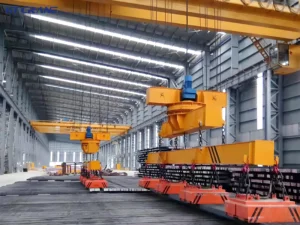
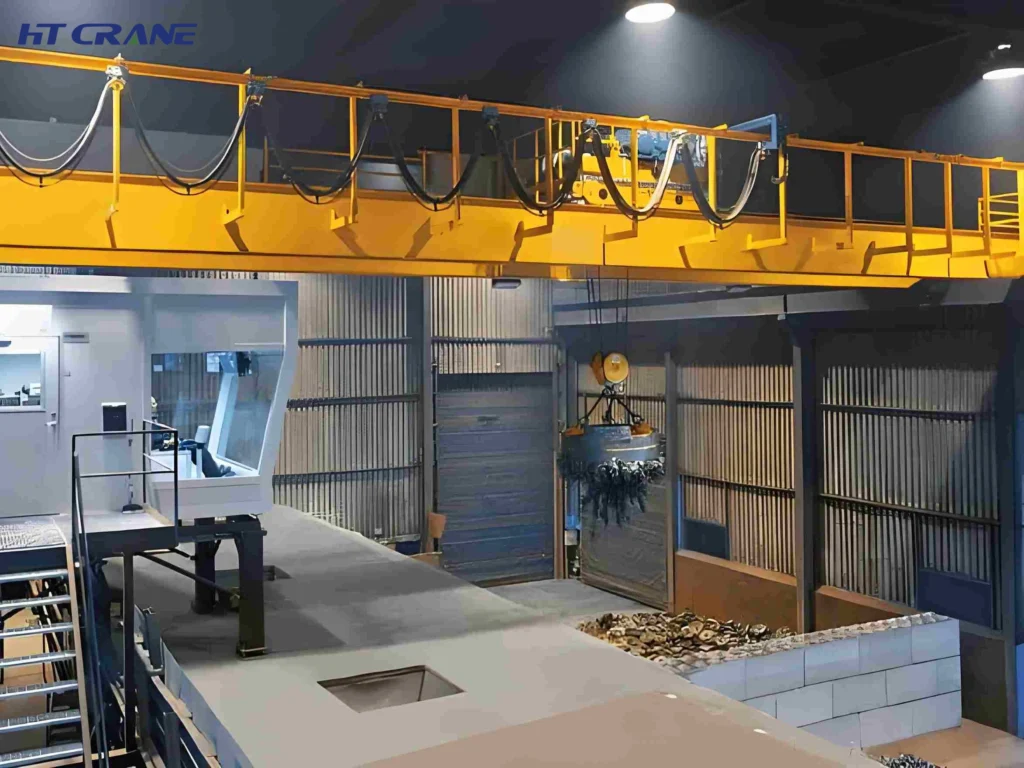
Магнитный мостовой кран — классифицируется как кран класса QC в соответствии с китайским национальным стандартом. GB/T 14406 — это двойная балка над головой Передвижной кран с одним или несколькими электромагнитами постоянного тока, встроенными в тележку крана в качестве постоянной подъемной системы. Электромагнит заменяет стандартный крюк и траверсу. Он питается от бортового выпрямителя постоянного тока и управляется непосредственно из кабины оператора.
В отличие от стандартного крюкового крана, оснащенного в качестве дополнительного элемента переносным подъемным магнитом, магнитный мостовой кран разработан с нуля для непрерывной электромагнитной работы. Выпрямитель, кабельная система, подвеска магнита, конструкция тележки и система управления спроектированы как единая интегрированная машина.
Работа крана осуществляется следующим образом: оператор включает магнит с панели управления в кабине; магнит генерирует постоянное магнитное поле, которое захватывает ферромагнитный груз; кран поднимает, перемещает и позиционирует груз; оператор выключает магнит для его освобождения. Весь цикл не требует наземного персонала и ручного крепления груза.
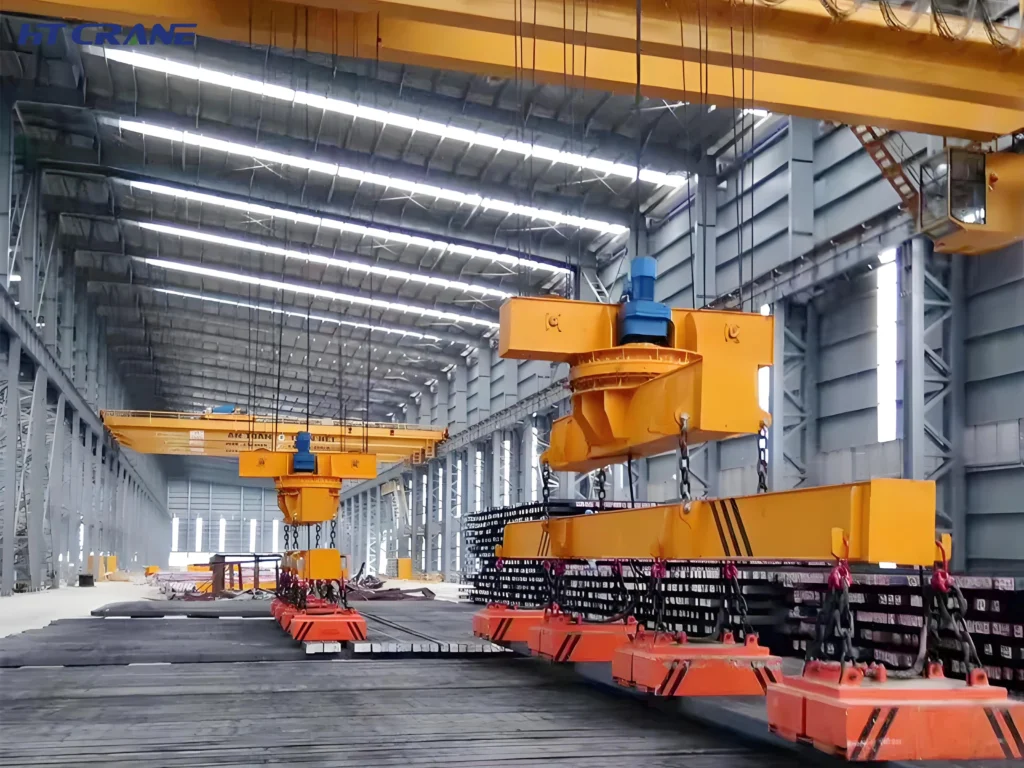
Конфигурация подвески магнита определяет распределение магнитной силы по грузу. Доступны три варианта, каждый из которых подходит для различных задач по перемещению материалов:
Один магнит на поворотном подвесе — Один электромагнит большого диаметра подвешен на поворотном крюке тележки. Поворотный крюк позволяет оператору поворачивать подвешенный груз в нужное положение. Наилучшим образом подходит для перемещения плоских листов, плит и заготовок, где геометрия груза постоянна, а одна точка захвата обеспечивает достаточный контакт.
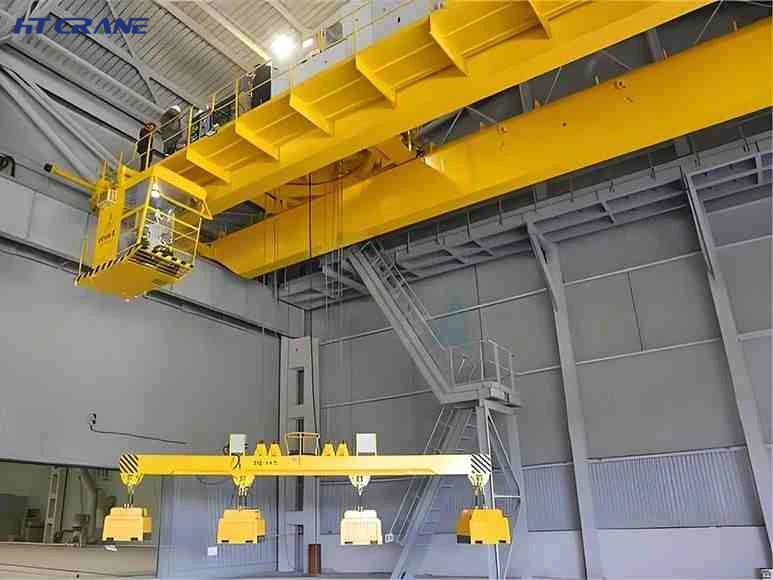
Стационарная многомагнитная подъемная балка — Два или три электромагнита, установленные с фиксированными центрами на жесткой балке, подвешенной к тележке. Балка распределяет магнитную силу вдоль длины груза. Используется для перемещения длинных конструкционных профилей — двутавровых балок, швеллеров, рельсов и труб — где одного центрального магнита было бы недостаточно для надежного захвата груза по всей его длине.
Моторизованный вращающийся многомагнитный луч — Маневренная балка с двумя или более магнитами, управляемая из кабины. Оператор поворачивает подвешенный груз в требуемое положение, не меняя положения крана и не касаясь материала. Стандартное решение для загруженных сталелитейных предприятий, где необходимо изменить ориентацию поступающего листового металла перед подачей на технологическую линию.
Источником постоянного тока для электромагнита служит тиристорный выпрямительный блок, установленный на тележке крана. Он преобразует трехфазное переменное напряжение крана в постоянное напряжение, необходимое для катушки магнита — обычно 110 В постоянного тока или 220 В постоянного тока в зависимости от размера и характеристик магнита.
Выпрямитель включает в себя замкнутую систему управления током, которая поддерживает постоянную магнитную силу независимо от колебаний напряжения питания или изменений сопротивления катушки в зависимости от температуры. Это важно в условиях высокочастотной работы, когда температура катушки повышается во время смены режима — постоянный ток означает постоянную удерживающую силу, а не ослабление сцепления по мере нагревания магнита.
Если во время работы магнита с грузом произойдет отключение основного электропитания, незащищенный электромагнит мгновенно уронит груз. Падение стальной пластины с высоты представляет собой серьезную угрозу безопасности, и кран без резервного аккумуляторного питания не может соответствовать надлежащим стандартам безопасности.
HTcrane Магнитные мостовые краны в стандартной комплектации оснащены системой резервного питания от батареи. Батарея поддерживает полную зарядку магнита в течение как минимум 30 минут после отключения основного питания. Это дает оператору достаточно времени для безопасного опускания груза на землю и обесточивания магнита в контролируемых условиях до того, как резервное питание будет исчерпано.
| Параметр | Стандартный диапазон |
|---|---|
| Грузоподъемность | 5Т – 100Т |
| Охватывать | 10,5 м – 35,5 м |
| Высота подъема | 6м – 20м |
| Класс рабочей обязанности | А5 – А7 (ГБ/Т 3811/ИСО 4301) |
| Тип балки | Двухбалочное коробчатое сечение |
| Тип тележки | тележка для крабов металлургического качества |
| Скорость подъема | 5–20 м/мин (при полной нагрузке) |
| Скорость троллейбуса | 20–60 м/мин |
| Скорость перемещения портала | 40 – 120 м/мин |
| Система привода | Частотно-регулируемый привод переменного тока — все режимы движения |
| Система управления | ПЛК с панелью управления в кабине |
| Источник питания | Трехфазный переменный ток, токопроводящая шина или гирлянда |
| Стандарт проектирования | ГБ/Т 14406, ЭН 13001, ФЭМ 1.001 |
| Сертификация | CE (Директива ЕС о машиностроении 2006/42/EC), ISO 9001 |
| Параметр | Диапазон технических характеристик |
|---|---|
| Диаметр магнита | 500 мм – 2000 мм |
| Напряжение питания постоянного тока | 110 В постоянного тока / 220 В постоянного тока |
| Тип выпрямителя | Тиристор с замкнутым контуром управления током |
| Изоляция катушки — стандартная | Класс F (рассчитан на температуру катушки 155°C) |
| Изоляция для катушек — Горячий материал | Класс H (рассчитан на температуру катушки 180°C) |
| Класс нагрузки — Стандартный | ED 40% – ED 60% |
| Класс нагрузки — Высокий цикл | ED 75% (пункт приема металлолома и интенсивное использование) |
| Температура поверхности материала — стандартная | До 100°C |
| Температура поверхности материала — Спецификация для горячих точек | До 700 °C (металлургическая конфигурация) |
| Степень защиты | Стандарт IP54; IP65 для пыльных или влажных сред. |
| Тип поверхности магнита | Плоские заготовки (листы и заготовки); криволинейные заготовки (трубы и круглые прутки) |
| Резервный аккумулятор | Минимум 30 минут при полной нагрузке (стандартная). |
| Мониторинг батареи | Индикация уровня заряда батареи в салоне в режиме реального времени с сигнализацией о низком заряде. |
Номинальная подъемная сила магнита всегда измеряется на чистой, плоской, прочной стальной пластине. Реальная подъемная сила значительно варьируется в зависимости от геометрии материала и состояния поверхности. В таблице ниже показана типичная достижимая сила относительно номинальной силы на плоской пластине:
| Тип материала | Контакт с поверхностью | Сила, равная % номинальной нагрузке плоской пластины. |
|---|---|---|
| Чистая плоская стальная пластина | Надежный, полный контакт | 90 – 100% |
| Стальная плита / заготовка (с гладкой поверхностью) | Хороший контакт | 80 – 95% |
| Конструкционные сечения (двутавровая балка, швеллер) | Неправильная форма — воздушные зазоры | 50 – 70% |
| Легкий металлолом (HMS № 2) | Рыхлый, неровный | 40 – 60% |
| Тяжелый металлолом (HMS № 1, измельченный) | Плотные, неправильной формы | 35 – 55% |
| Стальная труба / трубка | Изогнутая — линия контакта | 45 – 65% |
Важное замечание для покупателей: Магнит, рассчитанный только на номинальную грузоподъемность плоской пластины, будет значительно менее эффективен при работе с ломом или конструкционными элементами. Для задач по перемещению лома магнит должен быть рассчитан таким образом, чтобы обеспечить требуемый грузоподъемный вес в диапазоне 40–551 тонн от его максимальной грузоподъемности плоской пластины. Всегда запрашивайте расчет грузоподъемности, основанный на вашем конкретном материале, а не на номинальной грузоподъемности плоской пластины, указанной в каталоге.
Металлообрабатывающие центры получают большие объемы листового металла и конструкционных профилей, обрабатывают их в соответствии с требованиями заказчика и отправляют конечным потребителям. Материал проходит несколько этапов — прием, хранение, подача на технологические линии, обработка готовой продукции и отгрузка. Каждый этап включает в себя многократное поднятие, часто одного и того же материала.
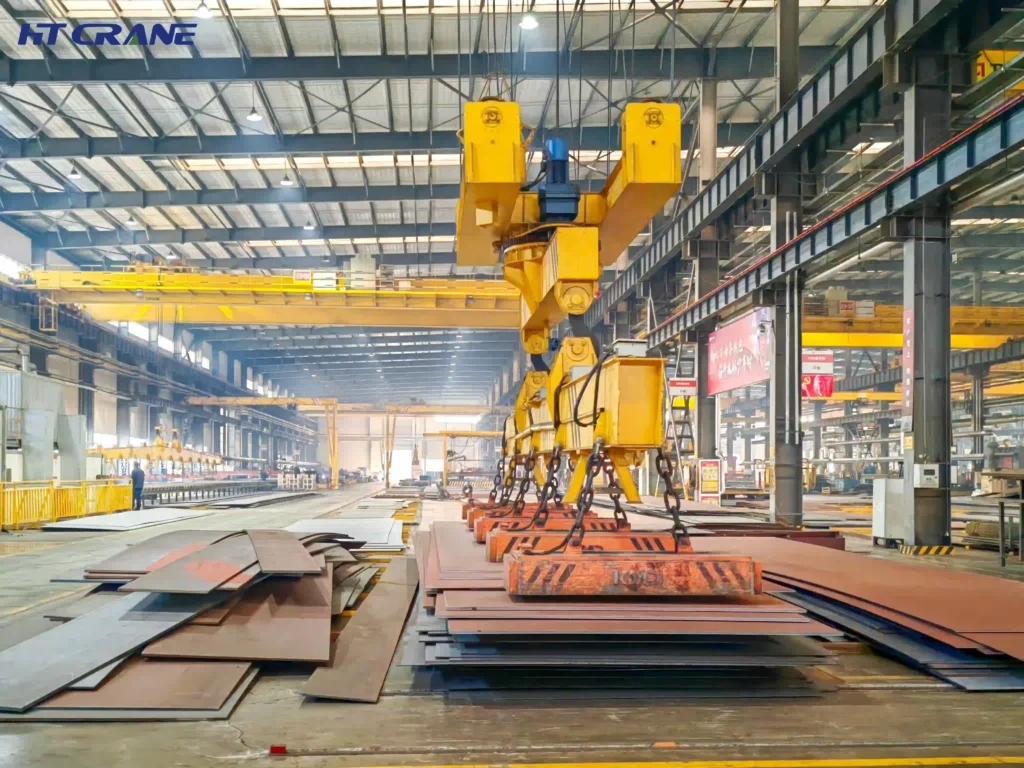
Весь процесс обработки осуществляется с помощью магнитного мостового крана с вращающейся многомагнитной балкой. Поступающая из грузовика листовая сталь захватывается напрямую без использования строп — магнит захватывает всю поверхность листа, груз перемещается на склад и плавно освобождается. Подача на линию плазменной резки требует точного позиционирования на узком режущем столе; низкая скорость подъема, регулируемая частотно-регулируемым приводом, обеспечивает необходимую точность позиционирования. Загрузка отгружаемых транспортных средств требует быстрого, многократного цикла — высокая рабочая нагрузка позволяет справиться с этим без перегрева катушки.
Площадки для сбора металлолома — это среда с самой высокой интенсивностью работы магнитных кранов. Кран работает практически непрерывно в течение каждой смены — отбирая металлолом из куч, транспортируя его к конвейерам подачи в измельчитель, прессам для прессования или грузовикам, отправляющимся на место, и немедленно возвращаясь для следующего отбора. Время цикла короткое. Магнит редко полностью обесточивается.
Технические требования к данному приложению весьма строгие:
Магнит для пункта приема металлолома, рассчитанный на стандартные параметры обработки листового металла, выйдет из строя в течение первого года эксплуатации. Технические характеристики должны определяться фактическими условиями эксплуатации, а не самой простой в поставке конфигурацией.
На металлургических заводах магнитные краны перемещают заготовки, слитки и слябы на различных этапах производства — на выходных столах установок непрерывного литья, охлаждающих станах, в зонах подачи прокатного стана и на складах готовой продукции. Часть материала поднимается еще горячей.
Стандартные магниты рассчитаны на температуру поверхности материала до 100 °C. Заготовка, полученная в непрерывном литье или только что сошедшая с прокатного стана, может иметь температуру 300–600 °C. Спецификация для горячекатаного материала требует:
Никогда не следует предполагать, что указанное при комнатной температуре усилие подъема применимо к горячей стали. Запросите расчет усилия подъема для горячего материала в явном виде.
Судостроительные верфи и цеха по изготовлению крупногабаритных металлоконструкций обрабатывают большие стальные листы и секции в широких пролетах — обычно с пролетами 20–35 метров. Электромагнитные краны заменяют ручные такелажные бригады, которые в противном случае были бы необходимы для строповки каждой листа перед каждым подъемом.
При работе с крупными панелями фиксированная или моторизованная многомагнитная балка предотвращает изгиб пластины в точке захвата под действием одного центрального магнита. Система контроля раскачивания приводов подъемников и тележек особенно важна в условиях судостроения — свободно качающаяся большая стальная панель в загруженном цехе создает серьезный риск и нарушает производство.
Технические характеристики пролета и высоты крюка должны учитывать всю рабочую зону — от стеллажей для хранения листового металла в одном конце секции до мест сборки в другом, при этом высота крюка должна быть достаточной, чтобы не задевать самую высокую заготовку на пути перемещения.
Стальные рельсы длинные, тяжелые и сложны в монтаже традиционными методами. Стандартный рельсовый участок весит 40–70 кг на метр. 25-метровый рельсовый участок весит 1000–1750 кг и требует множества точек крепления строп, тщательной балансировки и бригады такелажников для безопасной работы с крюковым краном.
Электромагнитный кран с многомагнитной балкой — с центрами магнитов, подобранными под длину рельса — перемещает весь участок за один раз без ручной такелажной работы. Для предприятий, работающих с рельсами разного профиля и длины, регулируемая по центру балка позволяет одному и тому же крану перемещать весь ассортимент продукции. Значительное повышение эффективности по сравнению с такелажными работами с использованием строп особенно важно при активном техническом обслуживании железнодорожных путей с большим объемом перевозимых рельсов.
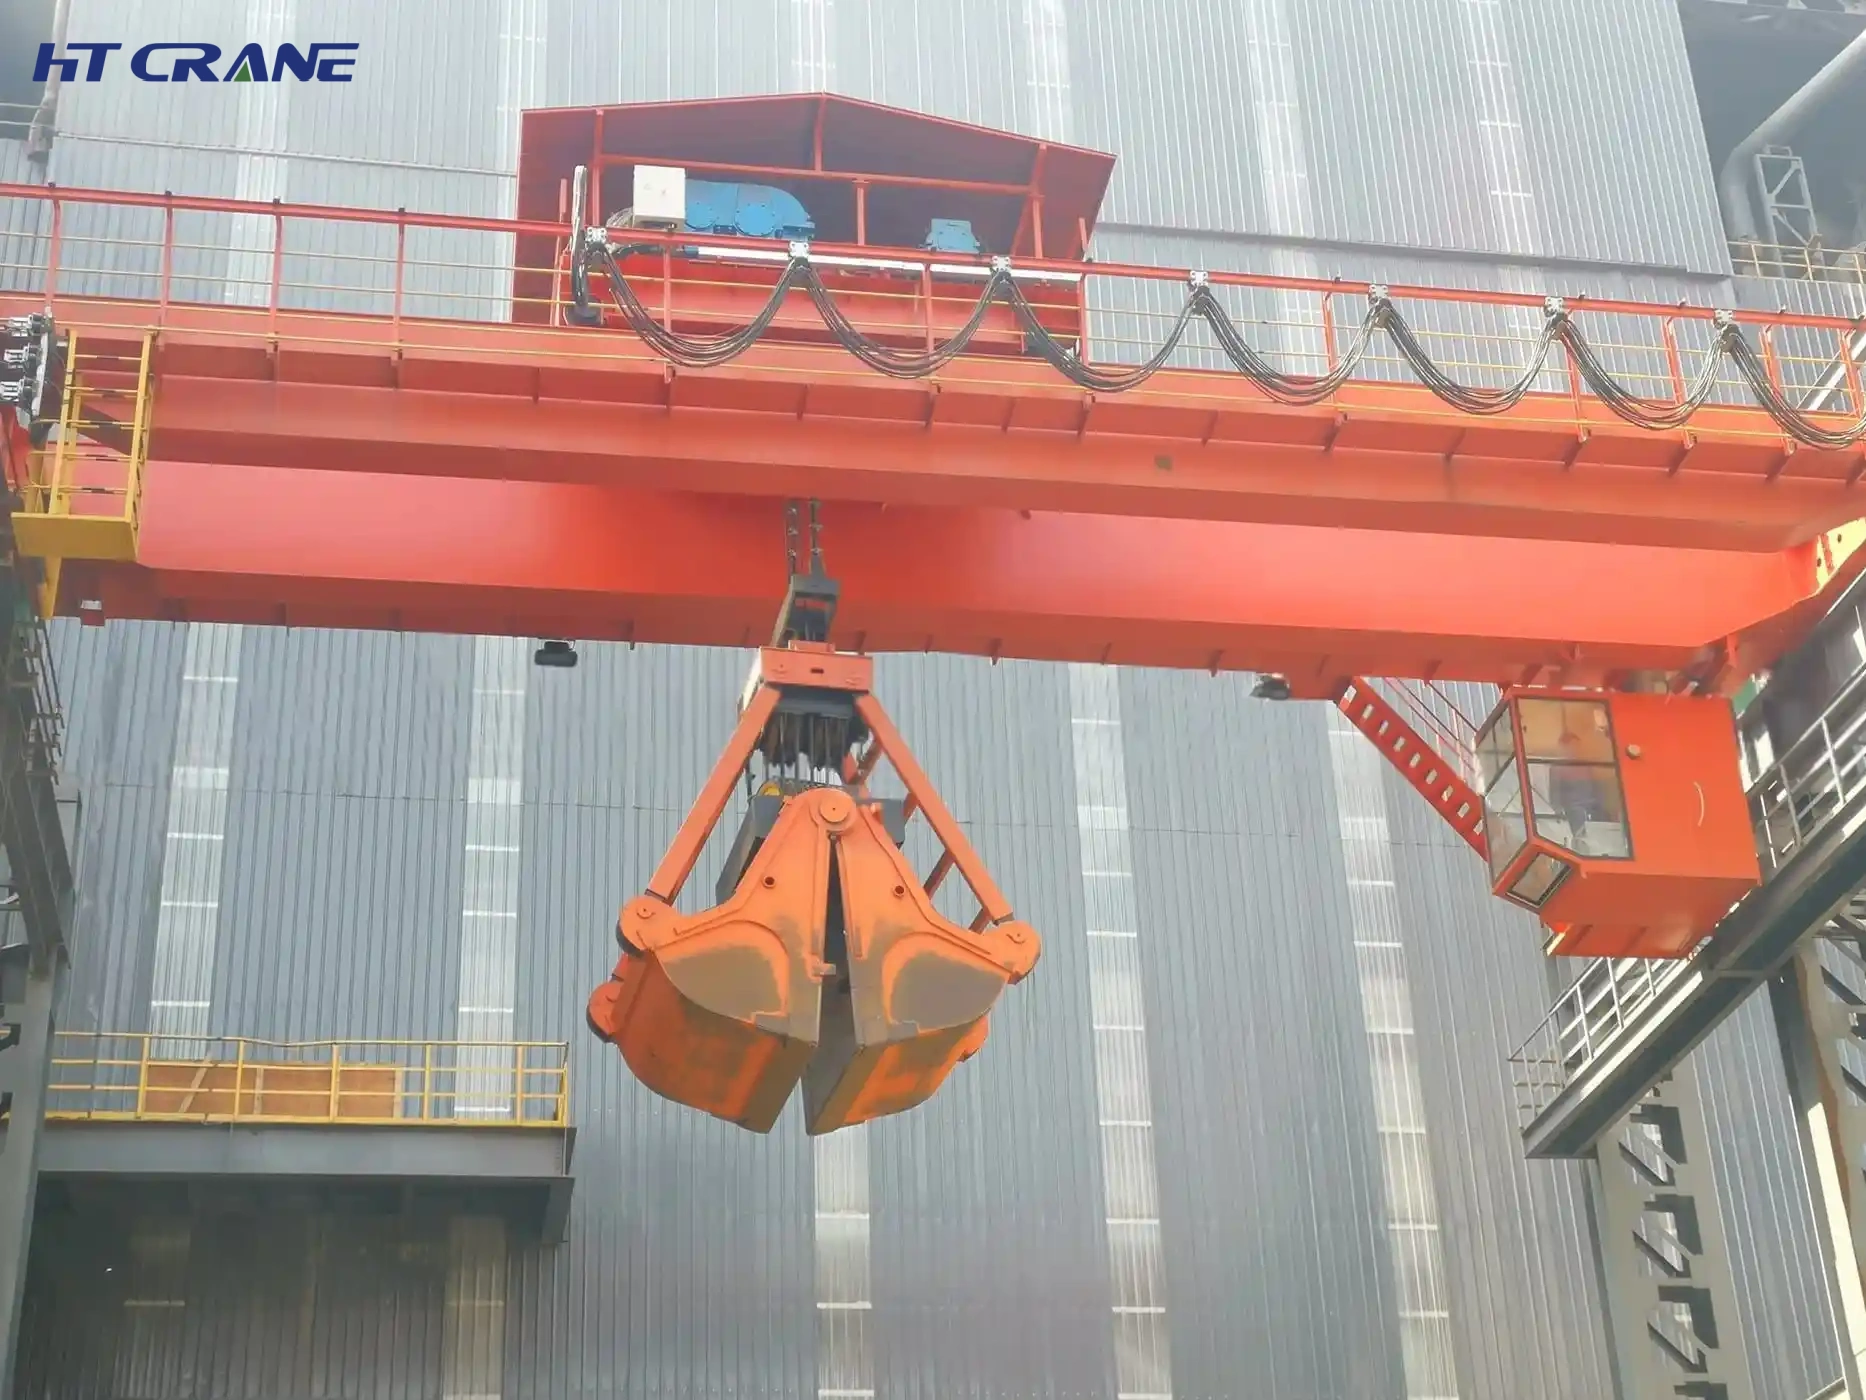
Ручная такелажная работа замедляет операции с сыпучими материалами и отвлекает рабочую силу, которую можно было бы использовать более эффективно. Мостовой грейферный кран полностью устраняет эту проблему. Кран поднимает, перемещает и выгружает сыпучие материалы — уголь, металлолом, руду, песок, зерно — без какого-либо ручного крепления груза. Один оператор выполняет весь цикл из кабины. Для предприятий, многократно перемещающих сыпучие материалы по большой площади, мостовой грейферный кран — это не просто удобство. Это подходящий инструмент для работы — разработанный с учетом высоких нагрузок и износа при непрерывной обработке сыпучих материалов. Стандартный мостовой кран, работающий с грейфером, достигнет конца своего срока службы на несколько лет раньше запланированного. Специально разработанный грейферный кран рассчитан на длительный срок службы. На этой странице вы найдете полную информацию: что такое мостовой грейферный кран, как сравниваются различные типы грейферов, что означают ключевые характеристики и что следует проверить перед покупкой. Что такое мостовой грейферный кран? Мостовой грейферный кран — это двухбалочный мостовой кран, оснащенный…
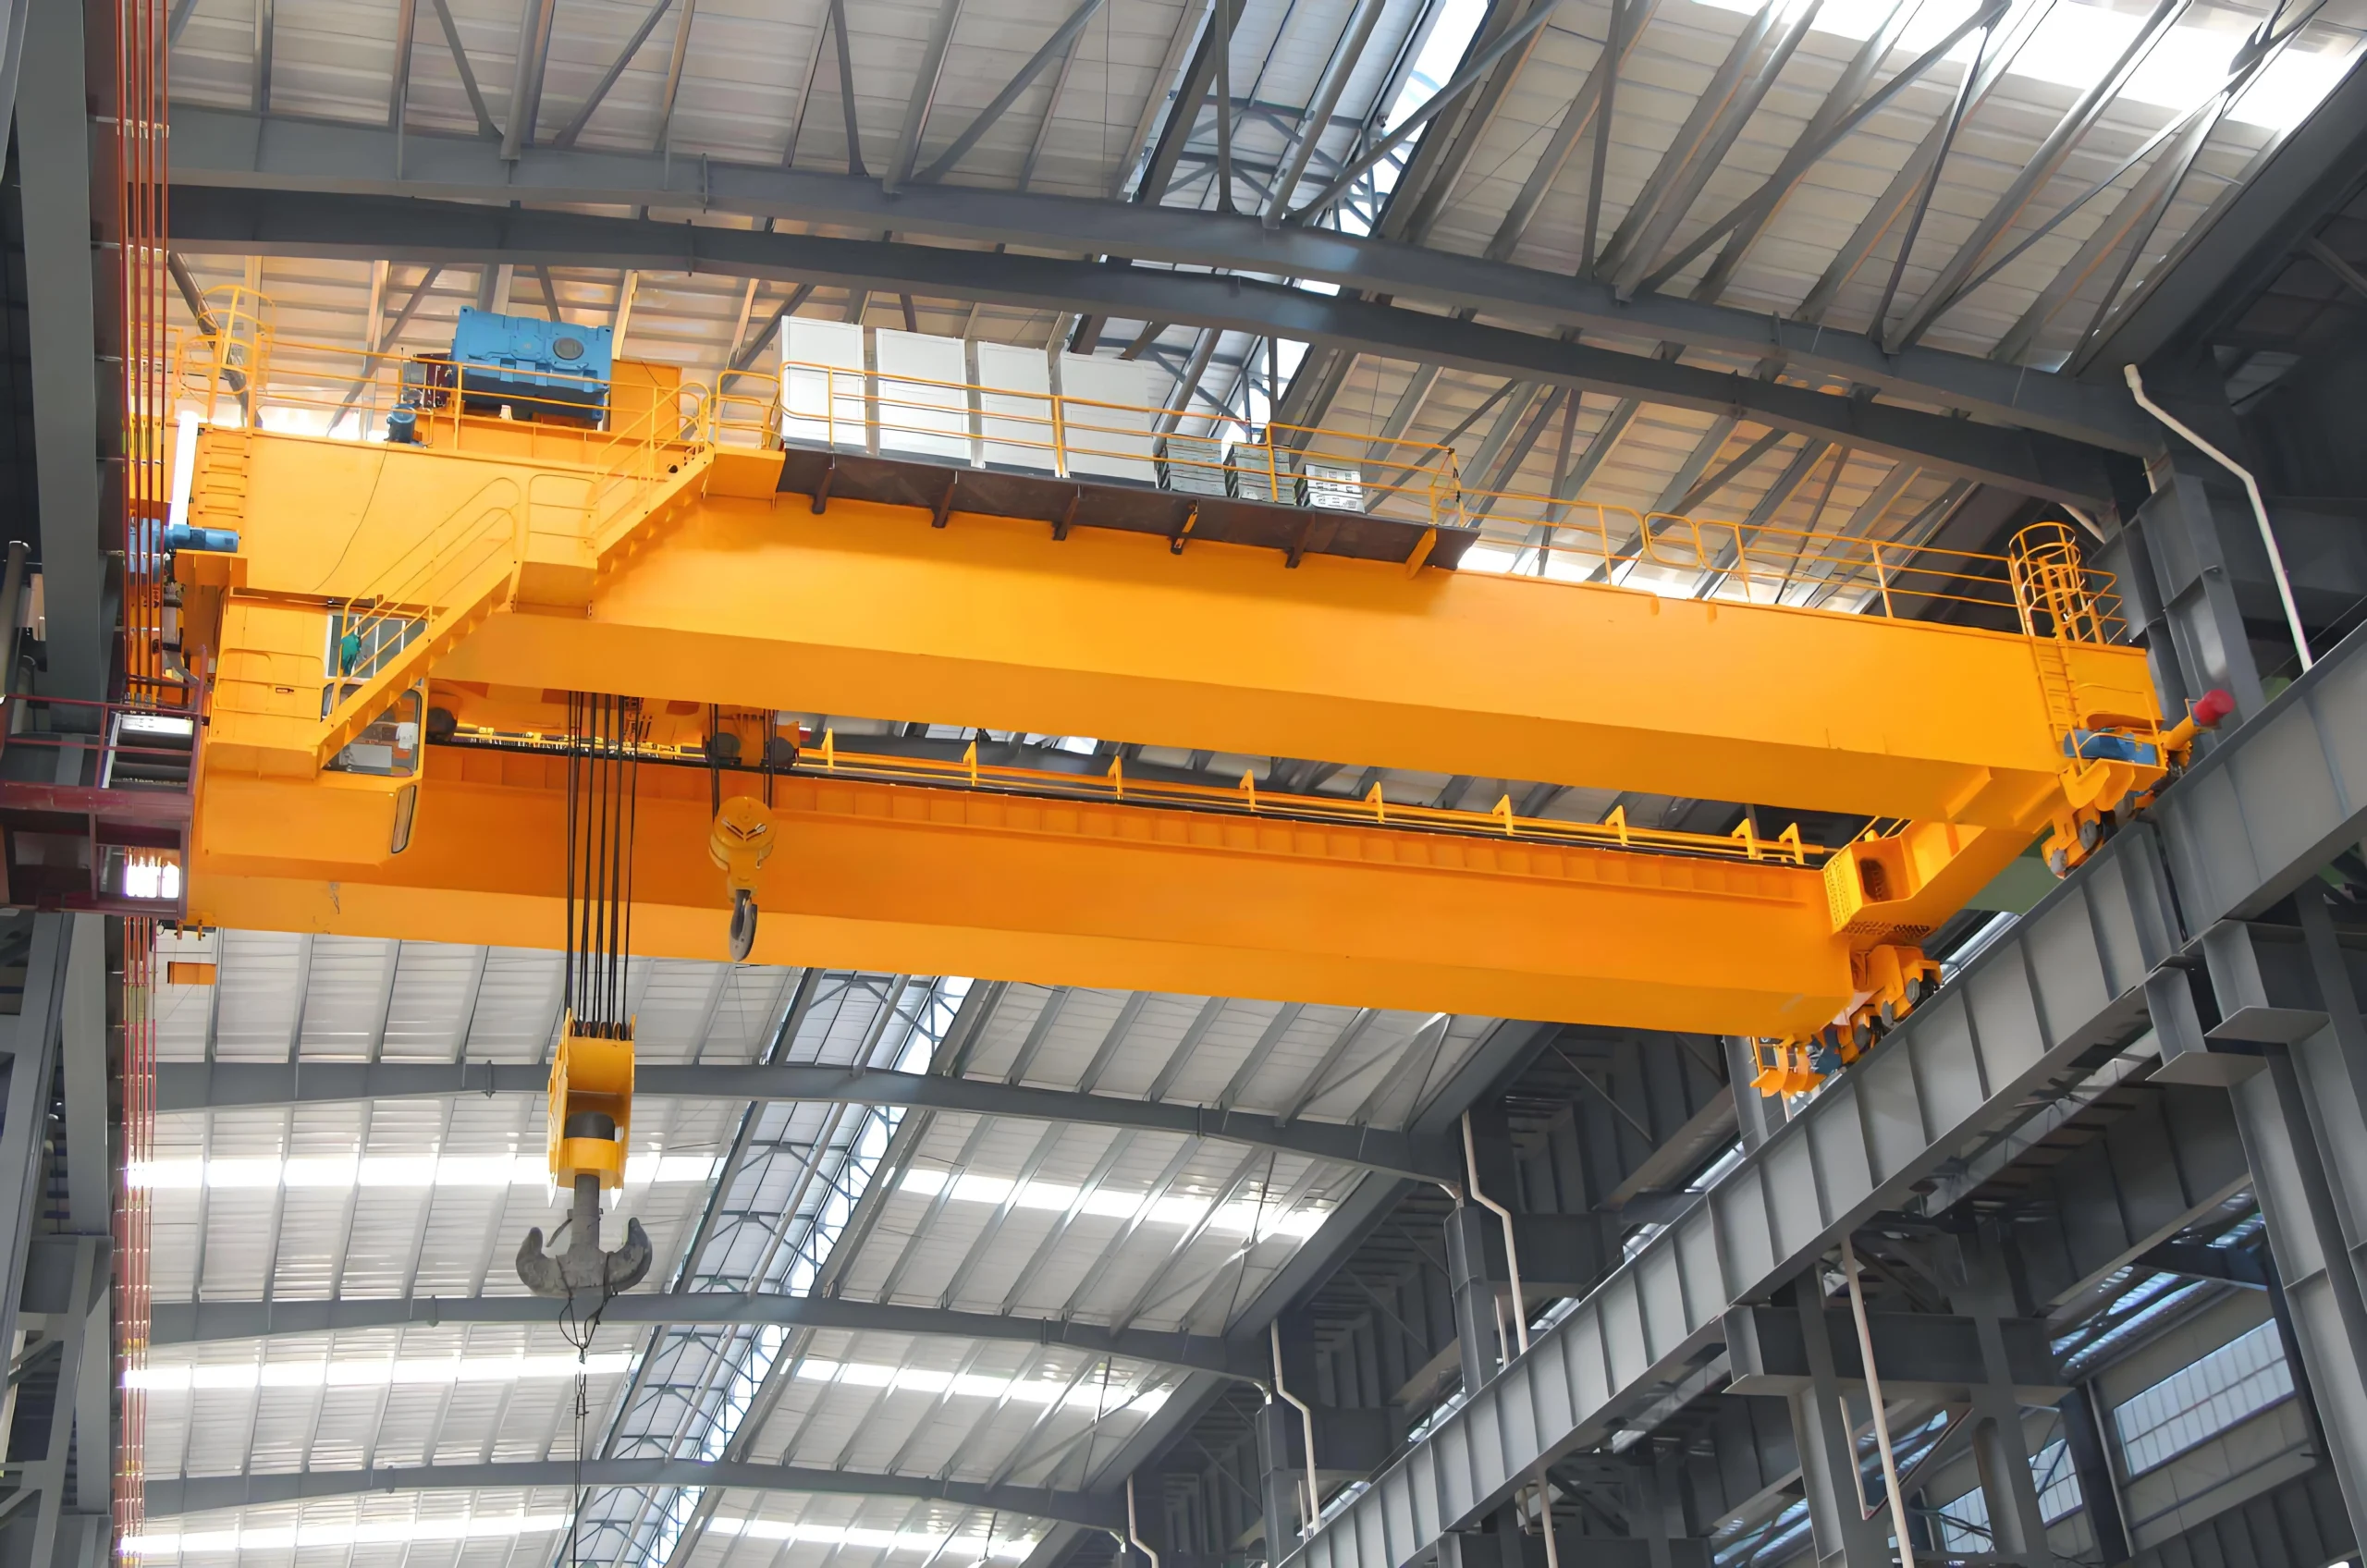
Если груз слишком тяжелый, пролет слишком широкий или условия эксплуатации слишком сложные — решением станет двухбалочный мостовой кран. Две основные балки распределяют несущую нагрузку, позволяют использовать верхнюю подъемную тележку и обеспечивают высоту подъема крюка, грузоподъемность и режим работы, необходимые для тяжелых промышленных операций. Проблема для покупателей заключается в том, что термин “двухбалочный мостовой кран” охватывает множество совершенно разных типов машин. Каждая из них предназначена для определенных условий эксплуатации или типа нагрузки. Выбор неправильного типа создает риски для безопасности, несоответствие нормативным требованиям или преждевременный выход крана из строя, поскольку он не был рассчитан на условия эксплуатации. На этой странице в одном справочнике рассматриваются шесть типов. К концу вы будете знать, чем отличается каждая модель, к какой категории она относится и какая из них подходит для вашей работы — прежде чем обращаться к какому-либо поставщику. Что такое двухбалочный мостовой кран? Несущая конструкция. Двухбалочный мостовой кран использует две параллельные основные балки, перекрывающие ширину здания. Грузовые тележки с каждой стороны движутся по рельсам, прикрепленным к конструкции здания и расположенным на эстакаде. Подъемник…