

Le gréage manuel dans une installation de manutention d'acier engendre une perte de temps considérable à chaque levage. Un gréeur au sol, une chaîne ou une élingue, un crochet de levage… puis on répète l'opération à l'autre extrémité. Dans une installation effectuant des centaines de levages par poste, ces coûts de main-d'œuvre représentent un coût d'exploitation important. Plus grave encore, chaque cycle de gréage manuel expose une personne directement sous la charge suspendue.
Un pont roulant magnétique élimine ces deux problèmes. L'électroaimant est intégré au pont roulant. L'opérateur active l'aimant depuis la cabine, saisit la charge d'acier, la transporte jusqu'au point de dépôt et la relâche. Aucun personnel au sol. Pas d'élingues. Aucun contact manuel avec la charge. L'opération complète est réalisée par une seule personne depuis une position surélevée et sécurisée.
Cette page aborde les trois aspects dont vous devez tenir compte pour prendre une décision d'achat : la conception et les caractéristiques du produit, les paramètres techniques et les scénarios d'application dans les secteurs où les ponts roulants magnétiques sont le plus souvent utilisés.
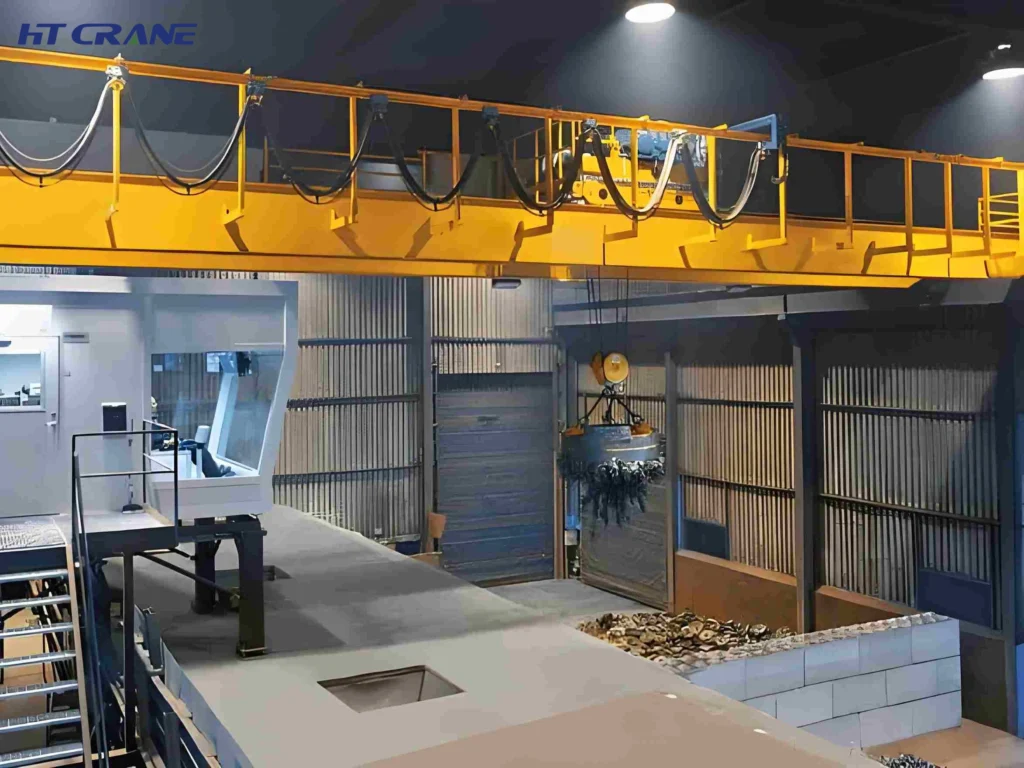
Pont roulant magnétique — classé comme type QC selon la norme nationale chinoise GB/T 14406 — est un poutre double au-dessus Grue mobile équipée d'un ou plusieurs électroaimants à courant continu intégrés au chariot, constituant un système de levage permanent. L'électroaimant remplace le crochet et l'élingue classiques. Il est alimenté par un redresseur à courant continu embarqué et commandé directement depuis la cabine de l'opérateur.
Contrairement à une grue à crochet standard équipée d'un aimant de levage portable en option, la grue magnétique est conçue dès le départ pour un fonctionnement électromagnétique continu. Le redresseur, le câblage, la suspension de l'aimant, la structure du chariot et le système de commande sont intégrés dans une seule machine.
Le fonctionnement de la grue est le suivant : l’opérateur active l’aimant depuis le panneau de commande de la cabine ; l’aimant génère un champ magnétique continu qui maintient la charge ferromagnétique ; la grue soulève, déplace et positionne la charge ; l’opérateur coupe l’alimentation de l’aimant pour la libérer. L’ensemble du cycle ne nécessite aucune intervention au sol ni fixation manuelle de la charge.
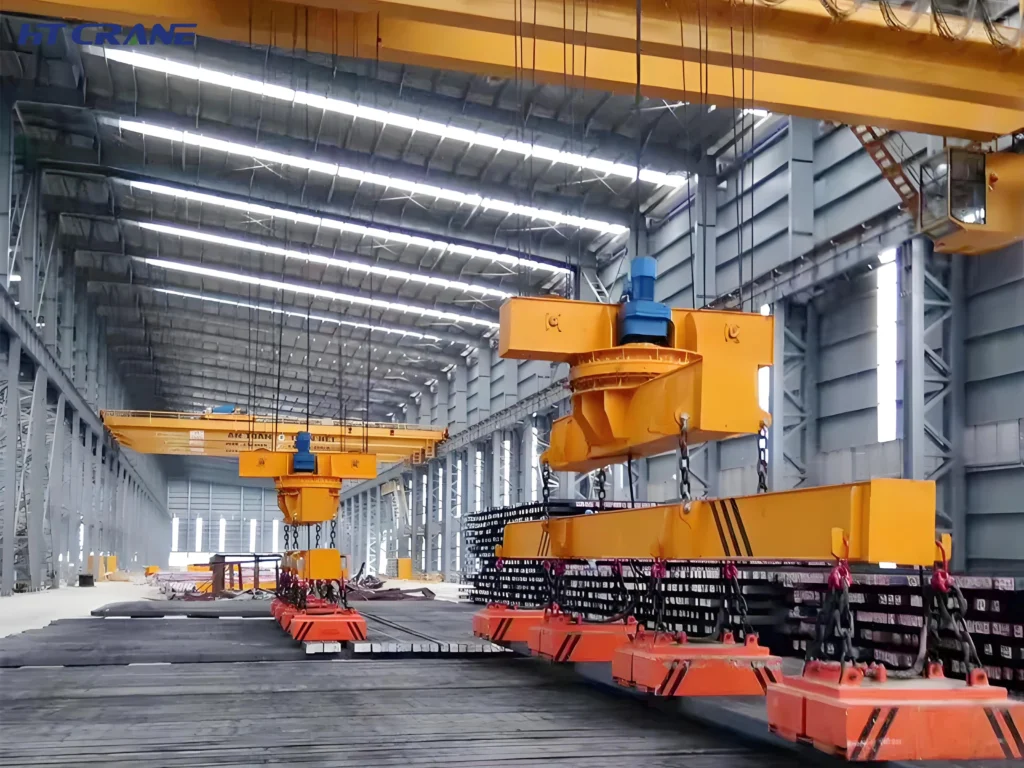
La configuration de la suspension magnétique détermine la répartition de la force magnétique sur la charge. Trois configurations sont disponibles, chacune adaptée à des exigences de manutention différentes :
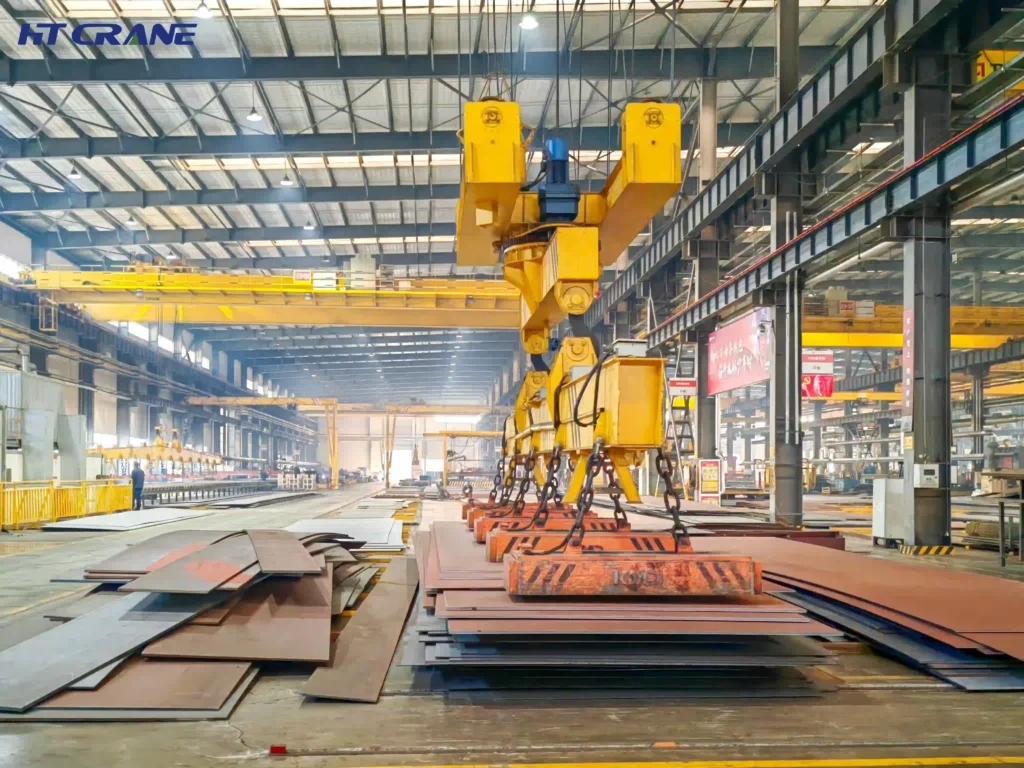
Suspension à aimant unique pivotant Un électroaimant de grand diamètre est suspendu à un crochet pivotant sur le chariot. Le pivot permet à l'opérateur d'orienter la charge suspendue selon les besoins. Ce système est particulièrement adapté à la manutention de plaques, de dalles et de billettes plates dont la géométrie est constante et pour lesquelles un seul point de préhension assure une prise suffisante.
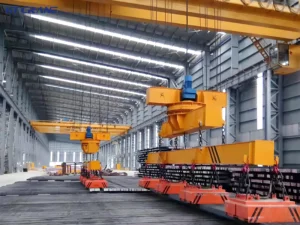
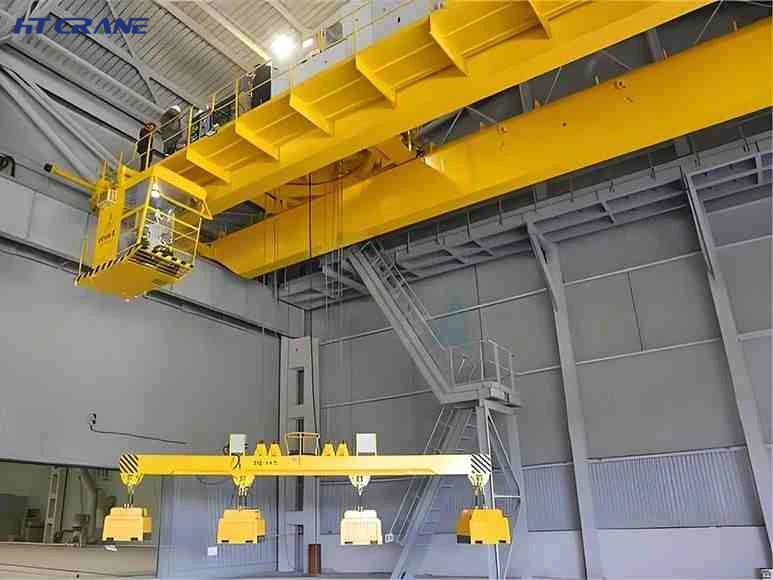
poutre de levage multi-aimants fixe Deux ou trois électroaimants sont montés à des centres fixes sur une poutre rigide suspendue au chariot. La poutre répartit la force magnétique sur toute la longueur de la charge. Ce système est utilisé pour la manutention de longs éléments de structure (poutres en H, profilés en U, rails et tubes) où un seul aimant central ne permettrait pas une adhérence suffisante sur toute la longueur de la charge.
Poutre multi-aimants rotative motorisée — Une poutre motorisée équipée de deux aimants ou plus, avec rotation commandée depuis la cabine. L'opérateur oriente la charge suspendue selon les besoins sans repositionner la grue ni toucher le matériau. Ce système est couramment utilisé dans les centres de services sidérurgiques à forte activité où l'orientation des tôles entrantes doit être modifiée avant leur introduction sur une ligne de production.
L'alimentation CC de l'électroaimant est assurée par un redresseur à thyristors monté sur le chariot de la grue. Ce redresseur convertit le courant alternatif triphasé de la grue en tension CC requise par la bobine de l'aimant — généralement 110 V CC ou 220 V CC selon la taille et les caractéristiques de l'aimant.
Le redresseur intègre une régulation de courant en boucle fermée qui maintient une force magnétique constante, quelles que soient les fluctuations de la tension d'alimentation ou les variations de résistance de la bobine dues à la température. Ceci est essentiel lors des opérations à cycles élevés où la température de la bobine augmente pendant un poste : un courant constant garantit une force de maintien constante, contrairement à une force qui diminue avec l'échauffement de l'aimant.
En cas de coupure de courant sur l'installation pendant que l'aimant maintient une charge, un électroaimant non protégé libère instantanément cette charge. La chute d'une plaque d'acier d'une certaine hauteur constitue un incident grave ; or, une grue sans batterie de secours ne peut se conformer aux normes de sécurité en vigueur.
HTcrane Les ponts roulants magnétiques sont équipés de série d'un système de batterie de secours. Cette batterie assure l'alimentation complète de l'aimant pendant au moins 30 minutes après une coupure de courant. L'opérateur dispose ainsi du temps nécessaire pour descendre la charge au sol en toute sécurité et désactiver l'aimant dans des conditions contrôlées avant que la batterie de secours ne soit épuisée.
| Paramètre | Gamme standard |
|---|---|
| Capacité de levage | 5T – 100T |
| Portée | 10,5 m – 35,5 m |
| Hauteur de levage | 6 m – 20 m |
| Classe de tâches de travail | A5 – A7 (GB/T 3811 / OIN 4301) |
| Type de poutre | Poutre double section caisson |
| Type de chariot | Chariot à crabes de qualité métallurgique |
| Vitesse de levage | 5 – 20 m/min (pleine charge) |
| Vitesse du tramway | 20 – 60 m/min |
| Vitesse de déplacement du portique | 40 – 120 m/min |
| Système d'entraînement | Variateur de fréquence CA — tous mouvements |
| Système de contrôle | Automate programmable avec panneau de commande en cabine |
| Alimentation | Courant alternatif triphasé, rail conducteur ou guirlande |
| Norme de conception | GB/T 14406, EN 13001, FEM 1.001 |
| Certification | CE (Directive européenne Machines 2006/42/CE), ISO 9001 |
| Paramètre | Gamme de spécifications |
|---|---|
| Diamètre de l'aimant | 500 mm – 2 000 mm |
| Tension d'alimentation CC | 110 V CC / 220 V CC |
| Type de redresseur | Thyristor avec commande de courant en boucle fermée |
| Isolation des serpentins — Standard | Classe F (température de serpentin nominale de 155 °C) |
| Isolation des serpentins — Matériau chaud | Classe H (température de serpentin nominale de 180 °C) |
| Tarif de service — Standard | ED 40% – ED 60% |
| Indice de service — Cycle élevé | ED 75% (décharge et utilisation intensive) |
| Température de surface du matériau — Standard | Jusqu'à 100 °C |
| Température de surface du matériau — Spécifications chaudes | Jusqu'à 700 °C (configuration métallurgique) |
| Indice de protection | Norme IP54 ; IP65 pour les environnements poussiéreux ou humides |
| Type de face magnétique | Plat (plaque et billette) ; courbe (tube et barre ronde) |
| Batterie de secours | 30 minutes minimum à pleine charge (standard) |
| Surveillance de la batterie | Affichage en temps réel dans l'habitacle avec alarme de batterie faible |
La force de levage nominale de l'aimant est toujours mesurée sur une plaque d'acier propre, plane et massive. La force de levage réelle varie considérablement en fonction de la géométrie du matériau et de l'état de surface. Le tableau ci-dessous présente la force typique obtenue par rapport à la force nominale sur plaque plane :
| Type de matériau | Contact de surface | Force équivalente à la capacité de charge nominale de % pour une plaque plate |
|---|---|---|
| Plaque d'acier plate et propre | Solide, contact total | 90 – 100% |
| Plaque/billette d'acier (surface lisse) | Bon contact | 80 – 95% |
| Profilés structuraux (poutre en H, profilé en U) | Irréguliers — espaces d'air | 50 – 70% |
| Ferraille légère (HMS n° 2) | Lâche, irrégulier | 40 – 60% |
| Ferraille lourde (HMS n° 1, déchiquetée) | Dense, irrégulier | 35 – 55% |
| Tuyau en acier | Courbe — contact linéaire | 45 – 65% |
Note importante à l'attention des acheteurs : Un aimant dimensionné uniquement pour sa force nominale à plat sera nettement sous-dimensionné pour la manutention de déchets ou de pièces de structure. Pour les applications de manutention de déchets, l'aimant doit être dimensionné pour atteindre la charge de levage requise à une force correspondant à 40–551 TP3T de sa force maximale à plat. Demandez toujours un calcul de la force de levage en fonction de votre matériau spécifique, et non une valeur nominale à plat indiquée dans un catalogue.
Les centres de services sidérurgiques reçoivent d'importantes quantités de tôles plates et de profilés, les transforment selon les exigences des clients et les expédient aux utilisateurs finaux. Les matériaux transitent par plusieurs étapes : réception, stockage, alimentation des lignes de production, manutention des produits finis et chargement pour l'expédition. Chaque étape implique des manutentions répétées, souvent du même matériau à plusieurs reprises.
Un pont roulant magnétique à poutre multi-aimants rotative gère l'intégralité du flux. Les plaques déchargées d'un camion de livraison sont saisies directement, sans élingues : l'aimant adhère à toute la surface de la plaque, la charge est transférée vers le stockage et relâchée proprement. L'alimentation d'une ligne de découpe plasma exige un positionnement précis sur une table de découpe étroite ; la vitesse de levage lente, contrôlée par un variateur de fréquence, garantit la précision de positionnement requise. Le chargement des véhicules de livraison nécessite des cycles rapides et répétés ; la spécification de cycle de service élevé permet de gérer cette cadence sans surchauffe de la bobine.
Les parcs à ferraille représentent l'environnement le plus sollicité par les grues magnétiques. La grue fonctionne quasiment en continu pendant chaque poste : elle prélève les déchets dans les tas, les transporte vers les convoyeurs d'alimentation des broyeurs, les presses à balles ou les camions d'expédition, puis retourne immédiatement au point de prélèvement suivant. Les temps de cycle sont courts. L'aimant est rarement complètement hors tension.
Le cahier des charges de cette application est exigeant :
Un aimant de chantier de ferraille conçu selon les paramètres standard de manutention des plaques tombera en panne dès la première année d'utilisation. Les spécifications doivent être dictées par les conditions réelles d'exploitation, et non par la configuration la plus facile à fournir.
Dans les aciéries, les ponts roulants magnétiques manutentionnent les billettes, les blooms et les brames à différentes étapes de la production : tables de sortie des machines de coulée continue, lits de refroidissement, zones d’alimentation des laminoirs et stockage des produits. Certains matériaux sont encore chauds lors de leur manutention.
Les aimants standard sont conçus pour des températures de surface allant jusqu'à 100 °C. Les billettes issues d'une coulée continue ou fraîchement sorties d'un laminoir peuvent atteindre 300 à 600 °C. La spécification pour les matériaux chauds exige :
Ne jamais présumer qu'une force de levage à température ambiante s'applique à l'acier chaud. Demander explicitement le calcul de la force nécessaire pour le matériau chaud.
Les chantiers navals et les ateliers de fabrication lourde manipulent de grands panneaux de tôle d'acier et des éléments de structure sur de larges travées, généralement de 20 à 35 mètres. Les grues électromagnétiques remplacent les équipes de gréage manuel qui seraient autrement nécessaires pour élinguer chaque plaque avant chaque levage.
Pour la manutention de panneaux de grande taille, une poutre multi-aimants fixe ou motorisée empêche la tôle de se courber au point de prise en charge sous un seul aimant central. Le contrôle anti-balancement des systèmes de levage et de chariot est particulièrement important dans les chantiers navals : un grand panneau d’acier qui se balance librement dans un atelier de fabrication en pleine activité représente un risque important et perturbe la production.
Les spécifications relatives à la portée et à la hauteur du crochet doivent tenir compte de la zone de travail complète, depuis les supports de stockage de plaques à une extrémité de la travée jusqu'aux positions d'assemblage à l'autre extrémité, avec une hauteur de crochet suffisante pour dégager la pièce la plus haute sur le trajet de déplacement.
Les rails en acier sont longs, lourds et difficiles à gréer de manière conventionnelle. Un rail standard pèse entre 40 et 70 kg par mètre. Un rail de 25 mètres pèse entre 1 000 et 1 750 kg et nécessite de nombreux points d’ancrage pour les élingues, un équilibrage précis et une équipe de gréeurs pour le manipuler en toute sécurité à l’aide d’une grue à crochet.
Une grue électromagnétique à poutre multi-aimants — dont les centres d'aimants correspondent à la longueur du rail — manipule la section complète en une seule opération, sans élingue manuelle. Pour les installations traitant des rails de profils et de longueurs variés, une poutre à centre réglable permet à la même grue de prendre en charge toute la gamme. Le gain d'efficacité opérationnelle par rapport à l'élingue est considérable lors des opérations de maintenance des voies où le volume de rails est important.
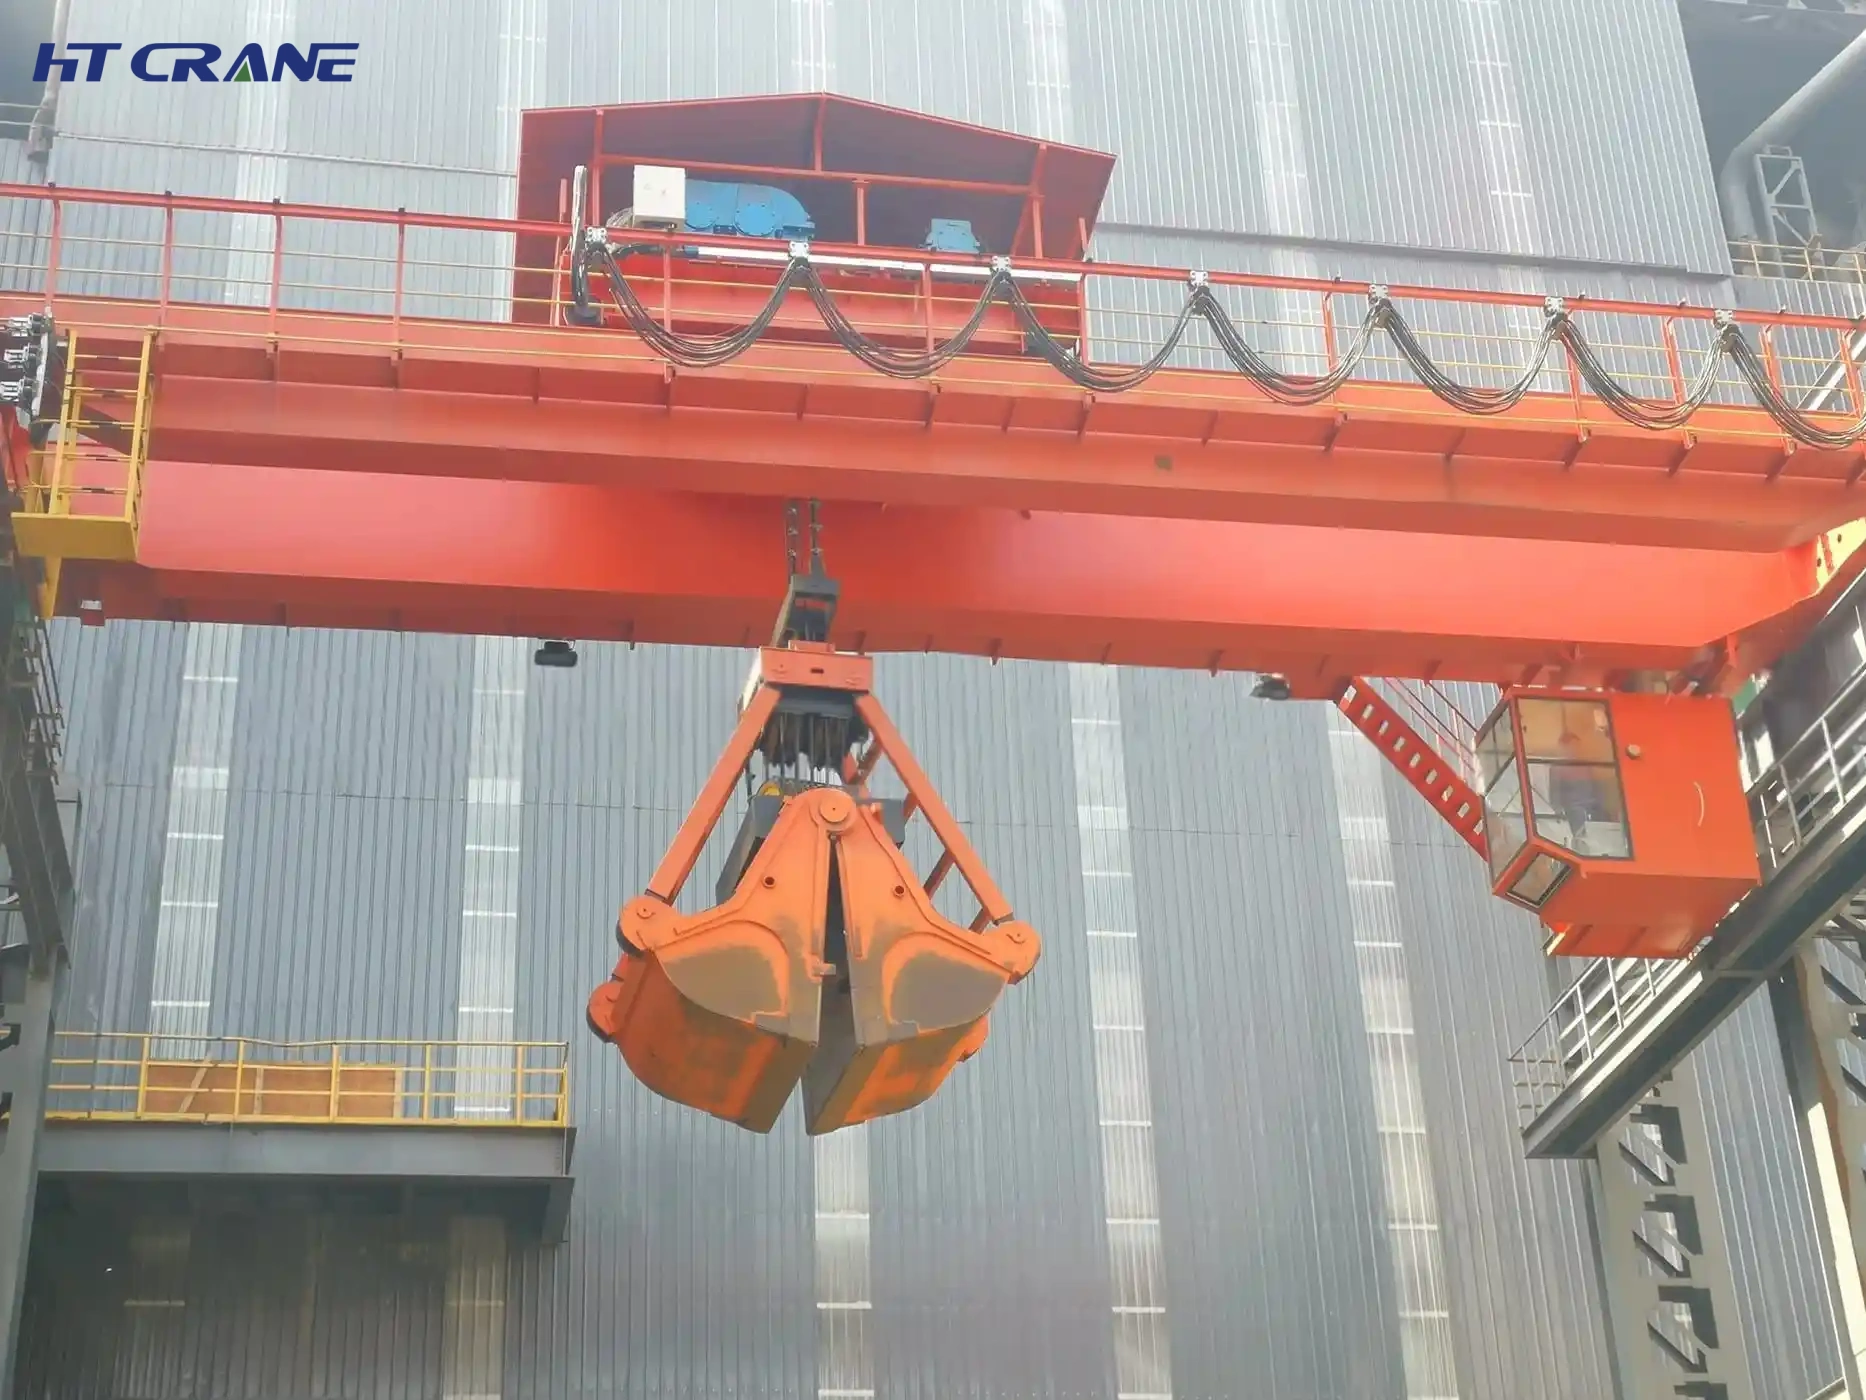
Le gréage manuel ralentit les opérations de manutention de matériaux en vrac et immobilise de la main-d'œuvre qui pourrait être mieux employée ailleurs. Un pont roulant à benne preneuse élimine complètement ce problème. Ce type de pont roulant soulève, déplace et décharge des matériaux en vrac — charbon, ferraille, minerai, sable, céréales — sans aucun arrimage manuel. Un seul opérateur gère l'ensemble du cycle depuis la cabine. Pour les installations manipulant des matériaux en vrac de manière répétée sur une vaste surface, un pont roulant à benne preneuse n'est pas qu'un simple confort. C'est l'outil idéal, conçu dès sa conception pour résister aux contraintes d'utilisation intensive et à l'usure importante liées à la manutention continue de matériaux en vrac. Un pont roulant standard utilisé pour la manutention de matériaux en vrac atteindra la fin de sa durée de vie structurelle bien avant la date prévue. Un pont roulant à benne preneuse spécialement conçu à cet effet est conçu pour durer. Cette page vous offre une vue d'ensemble complète : définition d'un pont roulant à benne preneuse, comparaison des différents types de bennes, signification des spécifications clés et points à vérifier avant tout achat. Qu'est-ce qu'un pont roulant à benne preneuse ? Un pont roulant à benne preneuse est un pont roulant à double poutre équipé d'un…
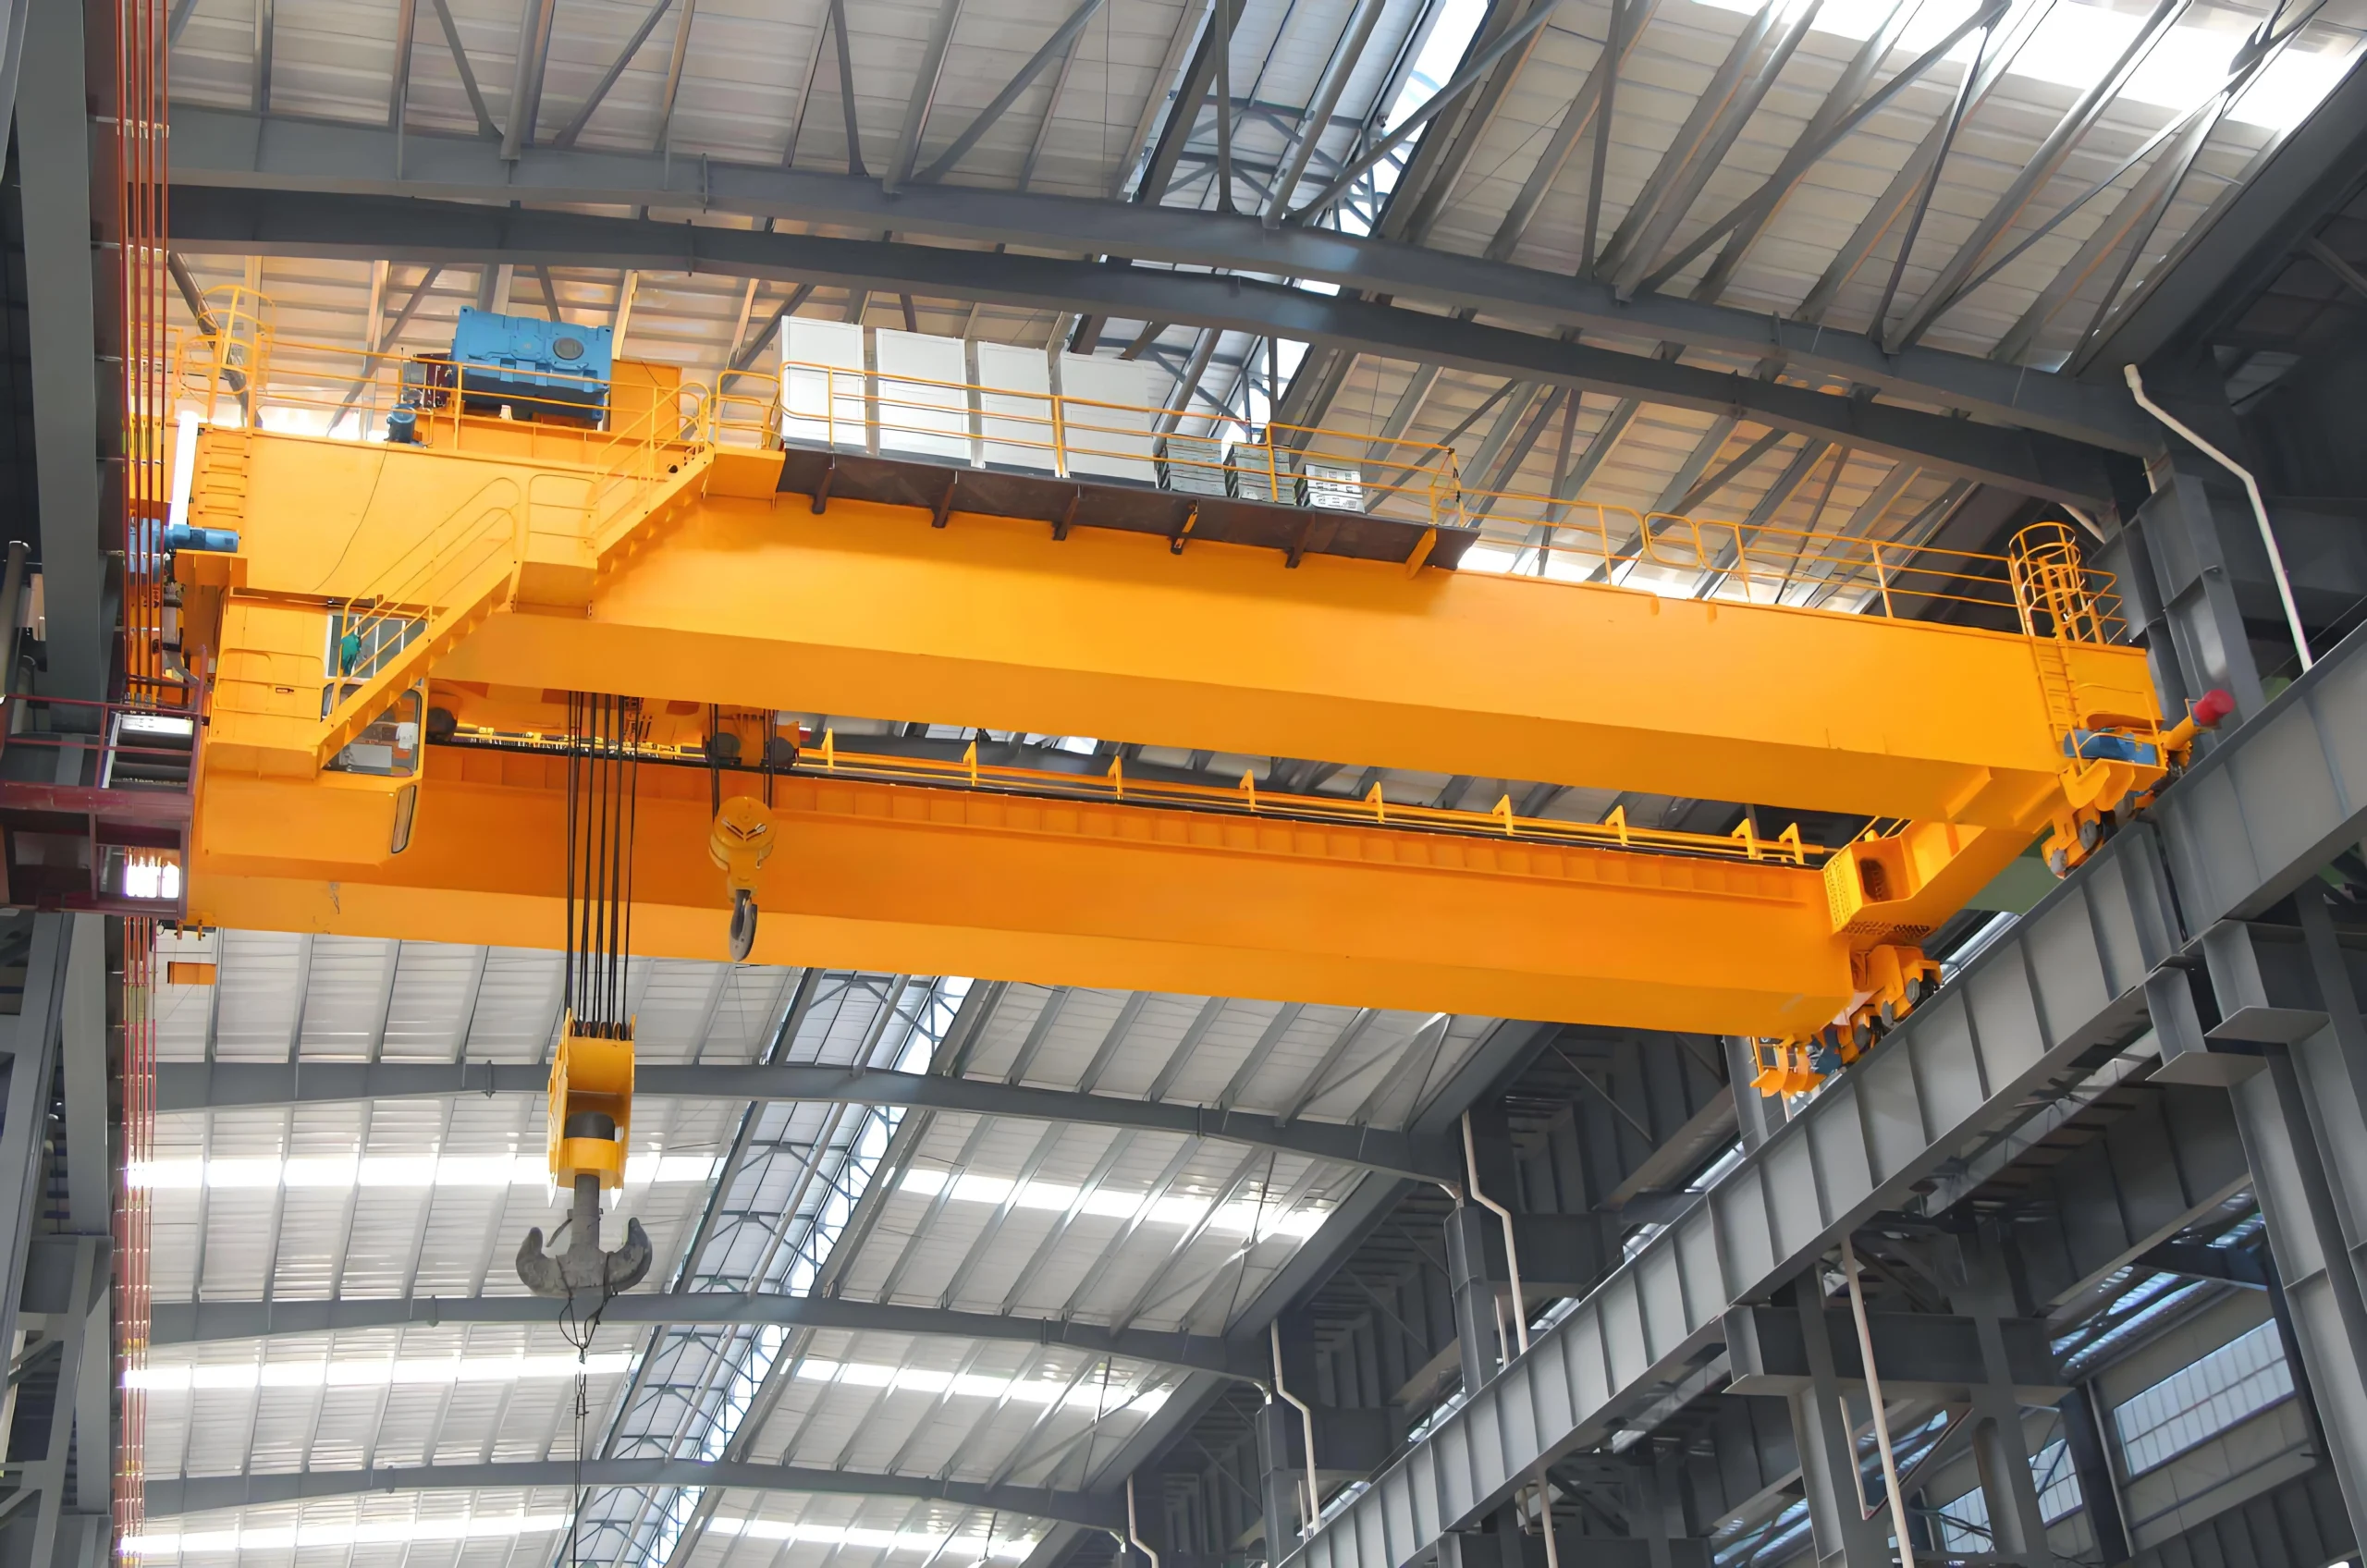
Parce que la charge est trop lourde, la portée trop importante ou l'environnement d'exploitation trop exigeant, un pont roulant bipoutre est la solution. Deux poutres principales se partagent la charge structurelle, permettent le passage d'un chariot de levage en hauteur et offrent la hauteur de levage, la capacité et la performance en cycle de service requises par les opérations industrielles lourdes. Le défi pour les acheteurs est que l'expression “ pont roulant bipoutre ” recouvre plusieurs types de machines très différents. Chacune est conçue pour un environnement d'exploitation ou un type de charge spécifique. Choisir le mauvais type engendre des risques pour la sécurité, des non-conformités réglementaires ou une panne prématurée du pont roulant, car il n'a pas été conçu pour les conditions auxquelles il est soumis. Cette page présente six types de ponts roulants dans un seul document de référence. À la fin de votre lecture, vous saurez ce qui distingue chaque modèle, à quoi il appartient et lequel correspond le mieux à votre exploitation, avant même de contacter un fournisseur. Qu'est-ce qu'un pont roulant bipoutre ? La structure : Un pont roulant bipoutre utilise deux poutres principales parallèles qui couvrent toute la largeur du bâtiment. Les chariots d'extrémité, situés à chaque extrémité, se déplacent sur des rails de roulement surélevés, fixés à la structure du bâtiment. Le palan…