

El montaje manual de cargas en una planta de manipulación de acero supone una pérdida de tiempo en cada izamiento. Un operario en tierra, una cadena o eslinga, un gancho... y luego repetir el proceso en el otro extremo. En una planta que realiza cientos de izamientos por turno, este coste adicional de mano de obra se traduce en un coste operativo significativo. Y lo que es aún más importante, cada ciclo de montaje manual coloca a una persona directamente debajo de una carga suspendida.
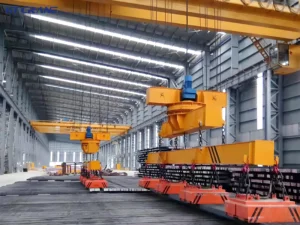
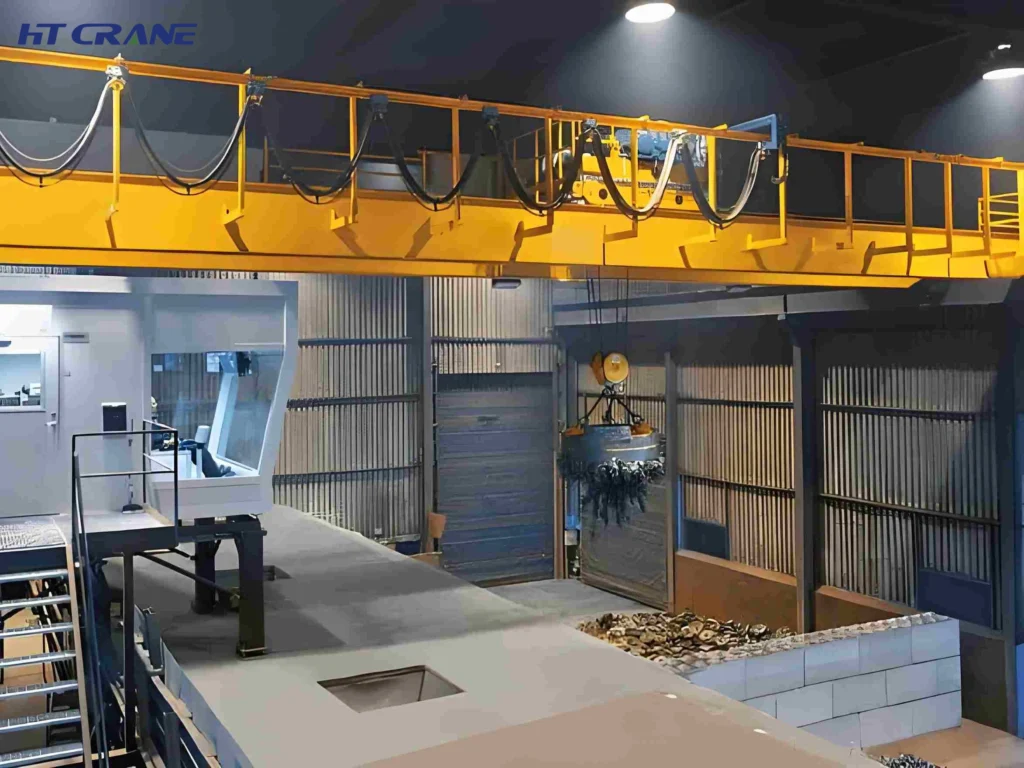
Una grúa puente magnética elimina ambos problemas. El electroimán está integrado en la grúa. El operador activa el imán desde la cabina, levanta la carga de acero, la transporta hasta el punto de descarga y la suelta. No se necesita personal en tierra. No se necesitan eslingas. No hay contacto manual con la carga. Una sola persona realiza todo el ciclo desde una posición elevada y segura.
Esta página abarca las tres áreas que necesita para tomar una decisión de compra: diseño y características del producto, parámetros técnicos y escenarios de aplicación en las industrias donde se utilizan con mayor frecuencia las grúas puente magnéticas.
Una grúa puente magnética — clasificada como tipo QC según la norma nacional china GB/T 14406 — es un viga doble superior Grúa viajera con uno o más electroimanes de CC integrados en el carro como sistema de elevación permanente. El electroimán sustituye al gancho y separador estándar. Se alimenta mediante un rectificador de CC integrado y se controla directamente desde la cabina del operador.
A diferencia de una grúa de gancho estándar equipada con un imán de elevación portátil como complemento, la grúa puente magnética está diseñada desde cero para un funcionamiento electromagnético continuo. El rectificador, el cableado, la suspensión del imán, la estructura del carro y el sistema de control están integrados en una sola máquina.
La grúa funciona de la siguiente manera: el operador activa el imán desde el panel de control de la cabina; el imán genera un campo magnético de corriente continua que sujeta la carga ferromagnética; la grúa eleva, desplaza y posiciona la carga; el operador desactiva el imán para liberarla. Todo el ciclo no requiere personal en tierra ni sujeción manual de la carga.
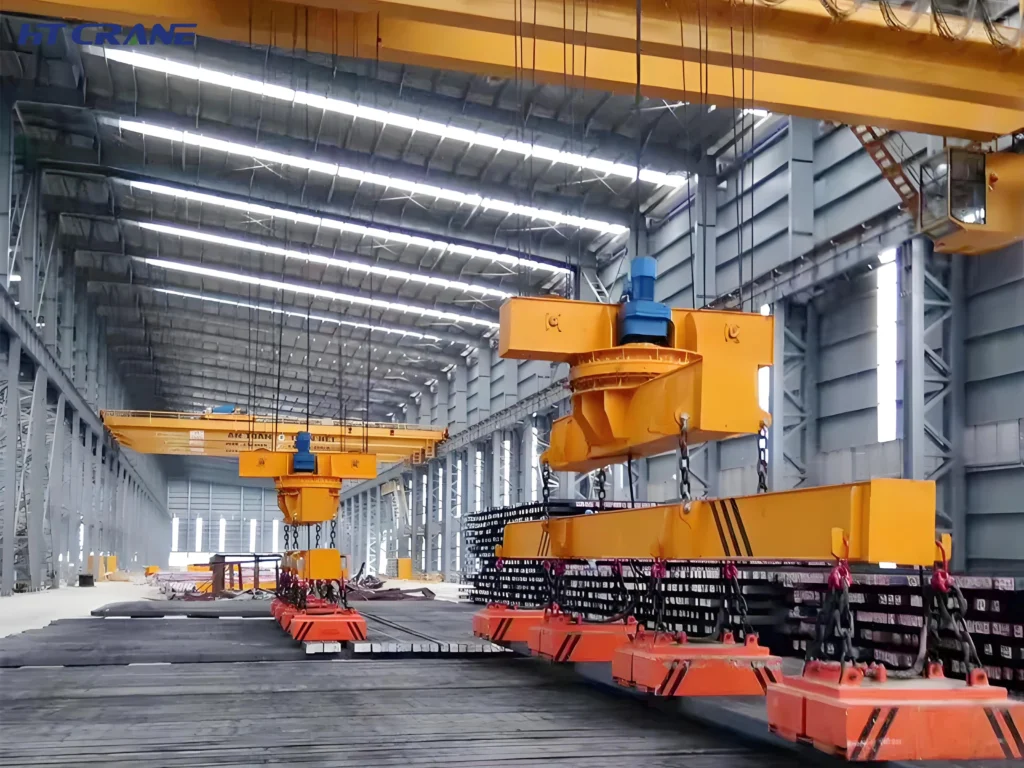
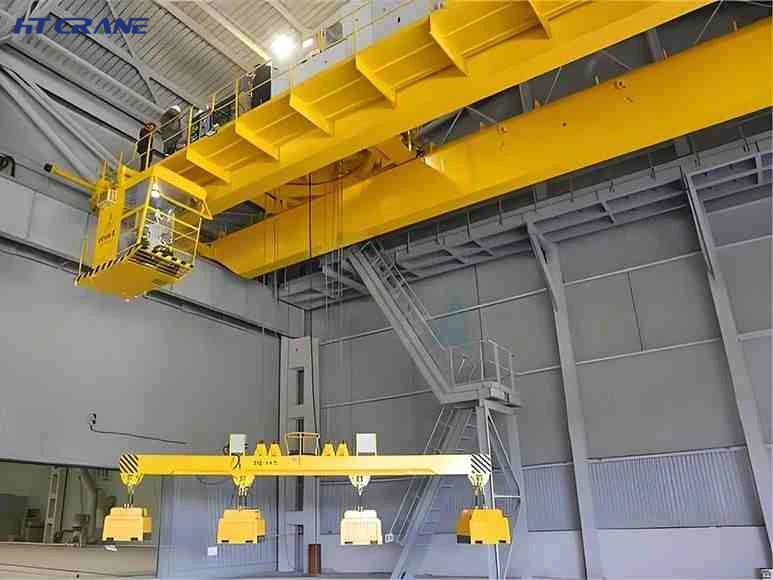
La configuración de la suspensión magnética determina cómo se distribuye la fuerza magnética a lo largo de la carga. Hay tres configuraciones disponibles, cada una adaptada a diferentes requisitos de manipulación de materiales:
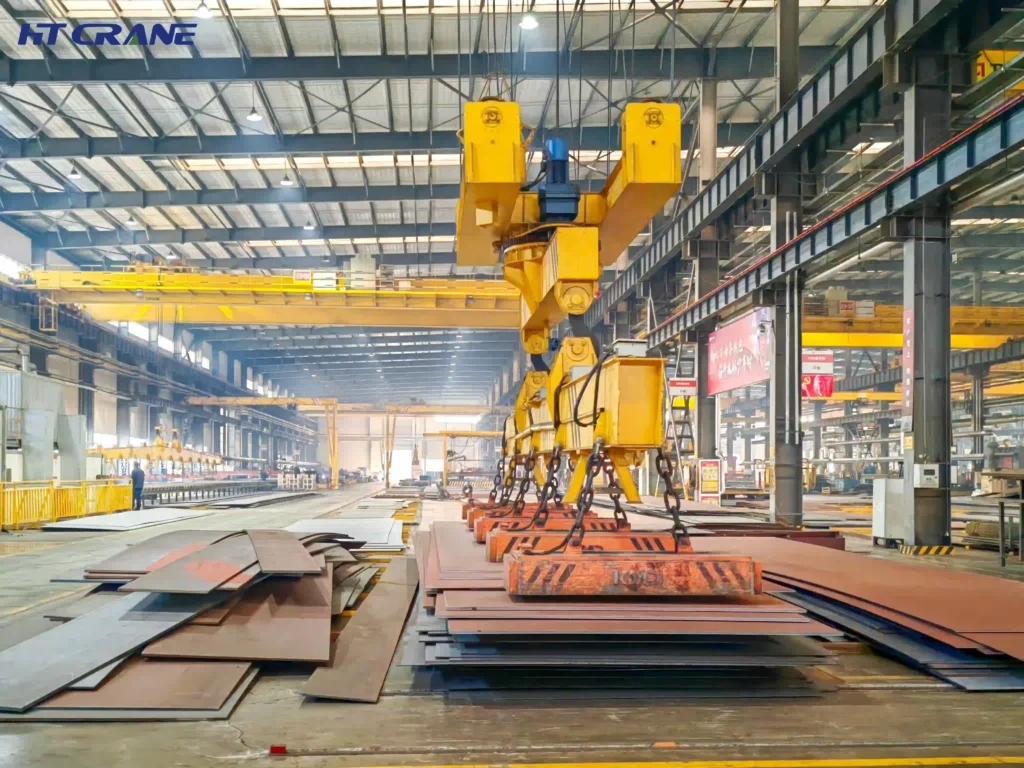
Imán único en suspensión giratoria — Un electroimán de gran diámetro cuelga de un gancho giratorio en el carro. El gancho giratorio permite al operario rotar la carga suspendida hasta la orientación deseada. Ideal para la manipulación de planchas planas, losas y lingotes, donde la geometría de la carga es uniforme y un único punto de agarre proporciona la sujeción adecuada.
viga de elevación multimagnética fija — Dos o tres electroimanes montados a intervalos fijos sobre una viga rígida suspendida del carro. La viga distribuye la fuerza magnética a lo largo de la carga. Se utiliza para manipular secciones estructurales largas —vigas en H, perfiles en U, rieles y tuberías— donde un solo imán central no proporcionaría un agarre suficiente a lo largo de toda la carga.
Haz multimagnético giratorio motorizado — Una viga motorizada con dos o más imanes y rotación controlada desde la cabina. El operador gira la carga suspendida hasta la orientación requerida sin necesidad de reposicionar la grúa ni tocar el material. Es un sistema estándar en centros de servicio de acero con mucho volumen de trabajo, donde la orientación de las placas entrantes debe modificarse antes de alimentar la línea de procesamiento.
La fuente de alimentación de CC para el electroimán es una unidad rectificadora de tipo tiristor montada en el carro de la grúa. Convierte la alimentación de CA trifásica de la grúa en la tensión de CC que requiere la bobina del imán, normalmente 110 V CC o 220 V CC, según el tamaño y las especificaciones del imán.
El rectificador incluye un control de corriente de lazo cerrado que mantiene una fuerza magnética constante independientemente de las fluctuaciones de la tensión de alimentación o de los cambios en la resistencia de la bobina con la temperatura. Esto es importante en operaciones de alto ciclo donde la temperatura de la bobina aumenta durante un cambio de fase: una corriente constante implica una fuerza de sujeción constante, en lugar de una fuerza que se debilita a medida que el imán se calienta.
Si se interrumpe el suministro eléctrico de la instalación mientras el imán sostiene una carga, un electroimán sin protección la suelta instantáneamente. La caída de una placa de acero desde altura constituye un grave incidente de seguridad, y una grúa sin batería de respaldo no puede cumplir con las normas de seguridad pertinentes.
HTcrane Las grúas puente magnéticas incluyen de serie un sistema de respaldo de batería. La batería mantiene la energización completa del imán durante un mínimo de 30 minutos tras un fallo en el suministro eléctrico. Esto proporciona al operador tiempo suficiente para bajar la carga de forma segura al suelo y desactivar el imán en condiciones controladas antes de que se agote la batería de respaldo.
| Parámetro | Gama estándar |
|---|---|
| Capacidad de levantamiento | 5T – 100T |
| Durar | 10,5 m – 35,5 m |
| Altura de elevación | 6 m – 20 m |
| Clase de servicio laboral | A5 – A7 (GB/T 3811/ISO 4301) |
| Tipo viga | Sección cajón de doble viga |
| Tipo de carrito | Carro para cangrejos de grado metalúrgico |
| Velocidad de elevación | 5 – 20 m/min (carga completa) |
| Velocidad del tranvía | 20 – 60 m/min |
| Velocidad de desplazamiento del pórtico | 40 – 120 m/min |
| Sistema de transmisión | Variador de frecuencia de CA: todos los movimientos |
| Sistema de control | PLC con panel de control de cabina |
| Fuente de alimentación | Corriente alterna trifásica, carril conductor o festón |
| Estándar de diseño | GB/T 14406, EN 13001, FEM 1.001 |
| Proceso de dar un título | CE (Directiva de Maquinaria de la UE 2006/42/CE), ISO 9001 |
| Parámetro | Rango de especificaciones |
|---|---|
| Diámetro del imán | 500 mm – 2000 mm |
| Tensión de alimentación de CC | 110 V CC / 220 V CC |
| Tipo rectificador | Tiristor con control de corriente de lazo cerrado |
| Aislamiento de bobina — Estándar | Clase F (clasificada para una temperatura de serpentín de 155 °C) |
| Aislamiento de bobinas: material caliente | Clase H (clasificada para una temperatura de serpentín de 180 °C) |
| Clasificación de servicio — Estándar | ED 40% – ED 60% |
| Clasificación de servicio: ciclo alto | ED 75% (desguace y uso intensivo) |
| Temperatura de la superficie del material — Estándar | Hasta 100 °C |
| Temperatura de la superficie del material: especificación en caliente | Hasta 700 °C (configuración metalúrgica) |
| Clasificación de protección | Estándar IP54; IP65 para entornos polvorientos o húmedos. |
| Tipo de cara magnética | Planos (placas y lingotes); curvos (tubos y barras redondas) |
| Batería de respaldo | Mínimo 30 minutos a plena carga (estándar) |
| Monitoreo de la batería | Visualización en tiempo real de la cabina con alarma de batería baja |
La fuerza de elevación nominal del imán se mide siempre sobre una placa de acero sólida, limpia y plana. La fuerza de elevación real varía significativamente según la geometría del material y el estado de la superficie. La siguiente tabla muestra la fuerza típica alcanzable en relación con la fuerza nominal sobre placa plana:
| Tipo de material | Contacto superficial | Fuerza como % de clasificación de placa plana |
|---|---|---|
| Placa de acero plana y limpia | Contacto sólido y completo | 90 – 100% |
| Plancha/lingote de acero (superficie lisa) | Buen contacto | 80 – 95% |
| Secciones estructurales (viga H, perfil U) | Irregular — espacios de aire | 50 – 70% |
| Chatarra ligera (HMS No. 2) | Suelto, irregular | 40 – 60% |
| Chatarra pesada (HMS No. 1, desguazada) | Denso, irregular | 35 – 55% |
| Tubo/tubería de acero | Curvo — contacto lineal | 45 – 65% |
Nota importante para los compradores: Un imán dimensionado únicamente según su fuerza nominal de placa plana tendrá un rendimiento muy inferior al de chatarra o perfiles estructurales. Para aplicaciones de manipulación de chatarra, el imán debe dimensionarse para lograr el peso de elevación requerido a una fuerza de entre 40 y 551 TP3T de su fuerza máxima de placa plana. Solicite siempre un cálculo de la fuerza de elevación basado en su material específico, no en la fuerza nominal de placa plana del catálogo.
Los centros de servicio de acero reciben grandes cantidades de chapa plana y perfiles estructurales, los procesan según los requisitos del cliente y los envían a los usuarios finales. El material pasa por múltiples etapas: recepción, almacenamiento, alimentación de las líneas de procesamiento, manipulación de productos terminados y carga para su envío. Cada etapa implica levantar repetidamente, a menudo el mismo material varias veces.
Una grúa puente magnética con viga giratoria multimagnética gestiona todo el flujo de trabajo. La chapa que llega del camión de reparto se recoge directamente sin eslingas: el imán entra en contacto con toda la superficie de la chapa, la carga se transfiere al almacén y se libera limpiamente. La alimentación de una línea de corte por plasma requiere una colocación precisa sobre una mesa de corte estrecha; la velocidad de elevación lenta controlada por variador de frecuencia proporciona la precisión de posicionamiento necesaria. La carga de vehículos de salida requiere ciclos rápidos y repetidos; la especificación de alto ciclo de trabajo lo permite sin sobrecalentar la bobina.
Los depósitos de chatarra representan el entorno magnético de mayor intensidad para las grúas. La grúa opera casi continuamente durante cada turno: recoge chatarra suelta de las pilas, la transporta a las cintas transportadoras de alimentación de la trituradora, a las prensas de embalaje o a los camiones de reparto, y regresa inmediatamente para la siguiente recogida. Los ciclos de trabajo son cortos. El imán rara vez se desenergiza por completo.
Las especificaciones para esta aplicación son exigentes:
Un imán para chatarrería, diseñado según parámetros estándar para la manipulación de placas, fallará durante el primer año de funcionamiento. La especificación debe basarse en las condiciones reales de operación, no en la configuración más fácil de suministrar.
En las acerías, las grúas magnéticas manipulan palanquillas, lingotes y planchas en diversas etapas de producción: mesas de salida de la colada continua, camas de enfriamiento, áreas de alimentación de los laminadores y almacenamiento de productos. Parte del material aún está caliente al ser levantado.
Los imanes estándar están clasificados para temperaturas superficiales del material de hasta 100 °C. El lingote procedente de una colada continua o recién salido de un laminador puede alcanzar temperaturas de entre 300 y 600 °C. La especificación para material caliente requiere:
Nunca asuma que la fuerza de elevación indicada para acero caliente se aplica a temperatura ambiente. Solicite explícitamente el cálculo de la fuerza para material caliente.
Los astilleros y talleres de fabricación pesada manipulan grandes paneles de chapa de acero y secciones estructurales en amplias naves, generalmente de entre 20 y 35 metros de longitud. Las grúas electromagnéticas sustituyen a los equipos de aparejadores manuales que, de otro modo, serían necesarios para izar cada placa antes de cada elevación.
Para la manipulación de paneles de gran tamaño, una viga multimagnética, fija o motorizada, evita que la placa se doble en el punto de recogida bajo un único imán central. El control antivibración en los sistemas de accionamiento de polipastos y carros es especialmente importante en astilleros: un panel de acero de gran tamaño que se balancea libremente en una zona de fabricación concurrida supone un grave riesgo y perturba la producción.
La especificación de la longitud y la altura del gancho debe tener en cuenta toda el área de trabajo, desde los estantes de almacenamiento de placas en un extremo del módulo hasta las posiciones de montaje en el otro, con una altura de gancho suficiente para dejar espacio libre para la pieza de trabajo más alta en la trayectoria de desplazamiento.
Los raíles de acero son largos, pesados y difíciles de manipular con métodos convencionales. Un tramo estándar pesa entre 40 y 70 kg por metro. Un tramo de 25 metros pesa entre 1000 y 1750 kg y requiere múltiples puntos de anclaje para las eslingas, un equilibrado preciso y un equipo de aparejadores para su manipulación segura con una grúa de gancho.
Una grúa electromagnética con viga multimagnética —cuyos centros magnéticos se ajustan a la longitud del riel— manipula la sección completa en una sola operación sin necesidad de aparejos manuales. Para instalaciones que manejan rieles de diferentes perfiles y longitudes, una viga de centro ajustable permite que la misma grúa maneje toda la gama de productos. La mejora en la eficiencia operativa con respecto a los aparejos con eslingas es significativa en operaciones de mantenimiento de vías activas donde el volumen de rieles es elevado.
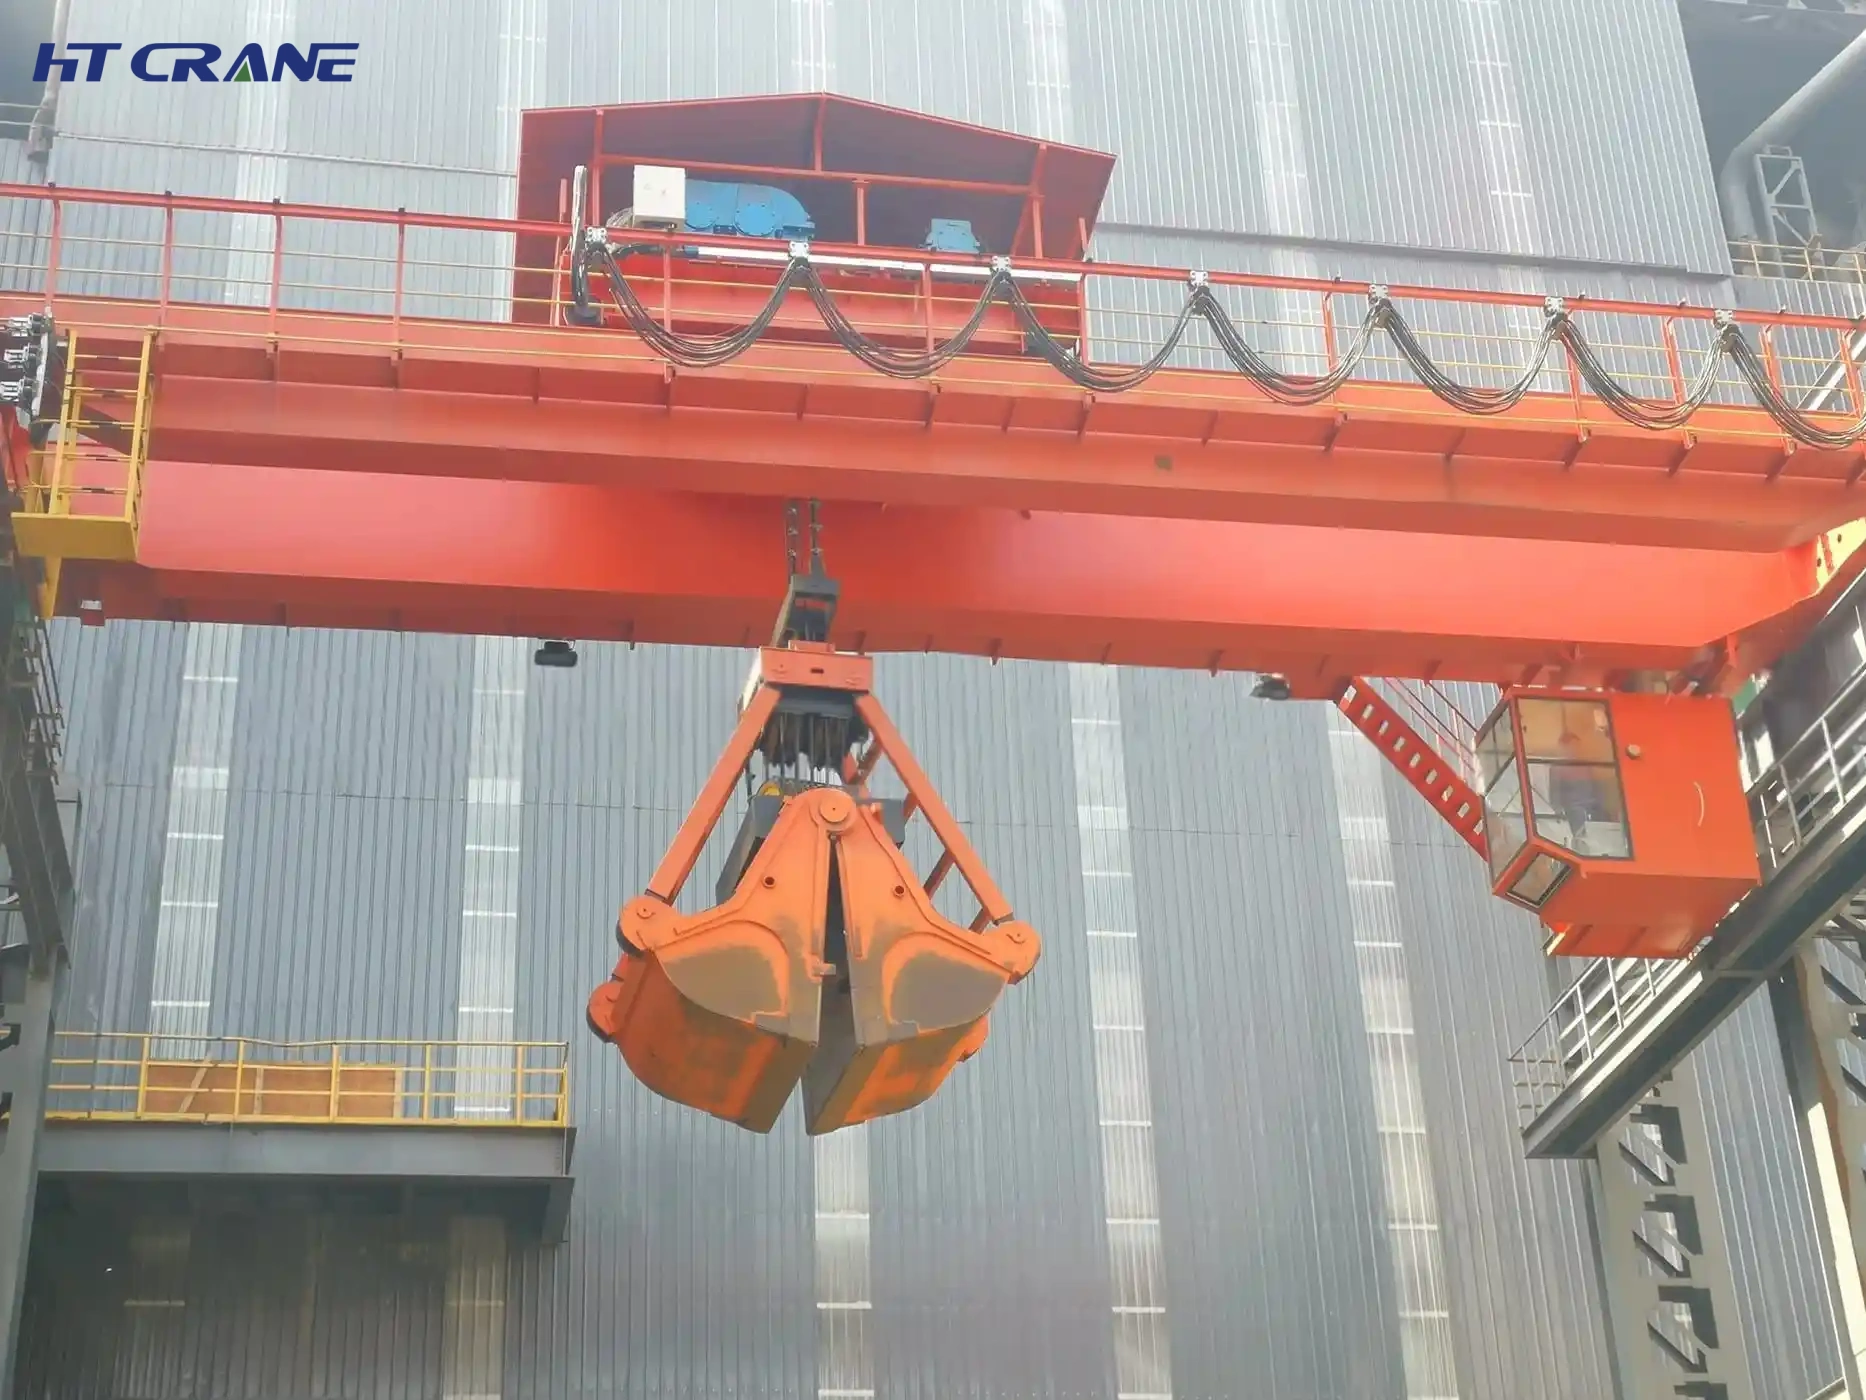
El aparejo manual ralentiza las operaciones con materiales a granel y ocupa mano de obra que podría utilizarse mejor en otras tareas. Una grúa de cuchara puente elimina por completo este problema. La grúa levanta, mueve y descarga materiales a granel (carbón, chatarra, mineral, arena, grano) sin necesidad de sujeción manual de la carga. Un solo operador gestiona todo el ciclo desde la cabina. Para instalaciones que manipulan materiales a granel repetidamente en una gran superficie, una grúa de cuchara puente no es solo una comodidad, sino la herramienta idónea: diseñada desde el nivel estructural para soportar las exigencias de alto ciclo y alto desgaste de la manipulación continua de materiales a granel. Una grúa puente estándar que realiza operaciones de cuchara alcanzará el final de su vida útil por fatiga estructural años antes de lo previsto. Una grúa de cuchara diseñada específicamente para este fin está diseñada para durar. Esta página le ofrece una visión completa: qué es una grúa de cuchara puente, cómo se comparan los diferentes tipos de cucharas, qué significan las especificaciones clave y qué debe verificar antes de realizar una compra. ¿Qué es una grúa de cuchara puente? Una grúa de cuchara puente es una grúa puente de doble viga equipada con…
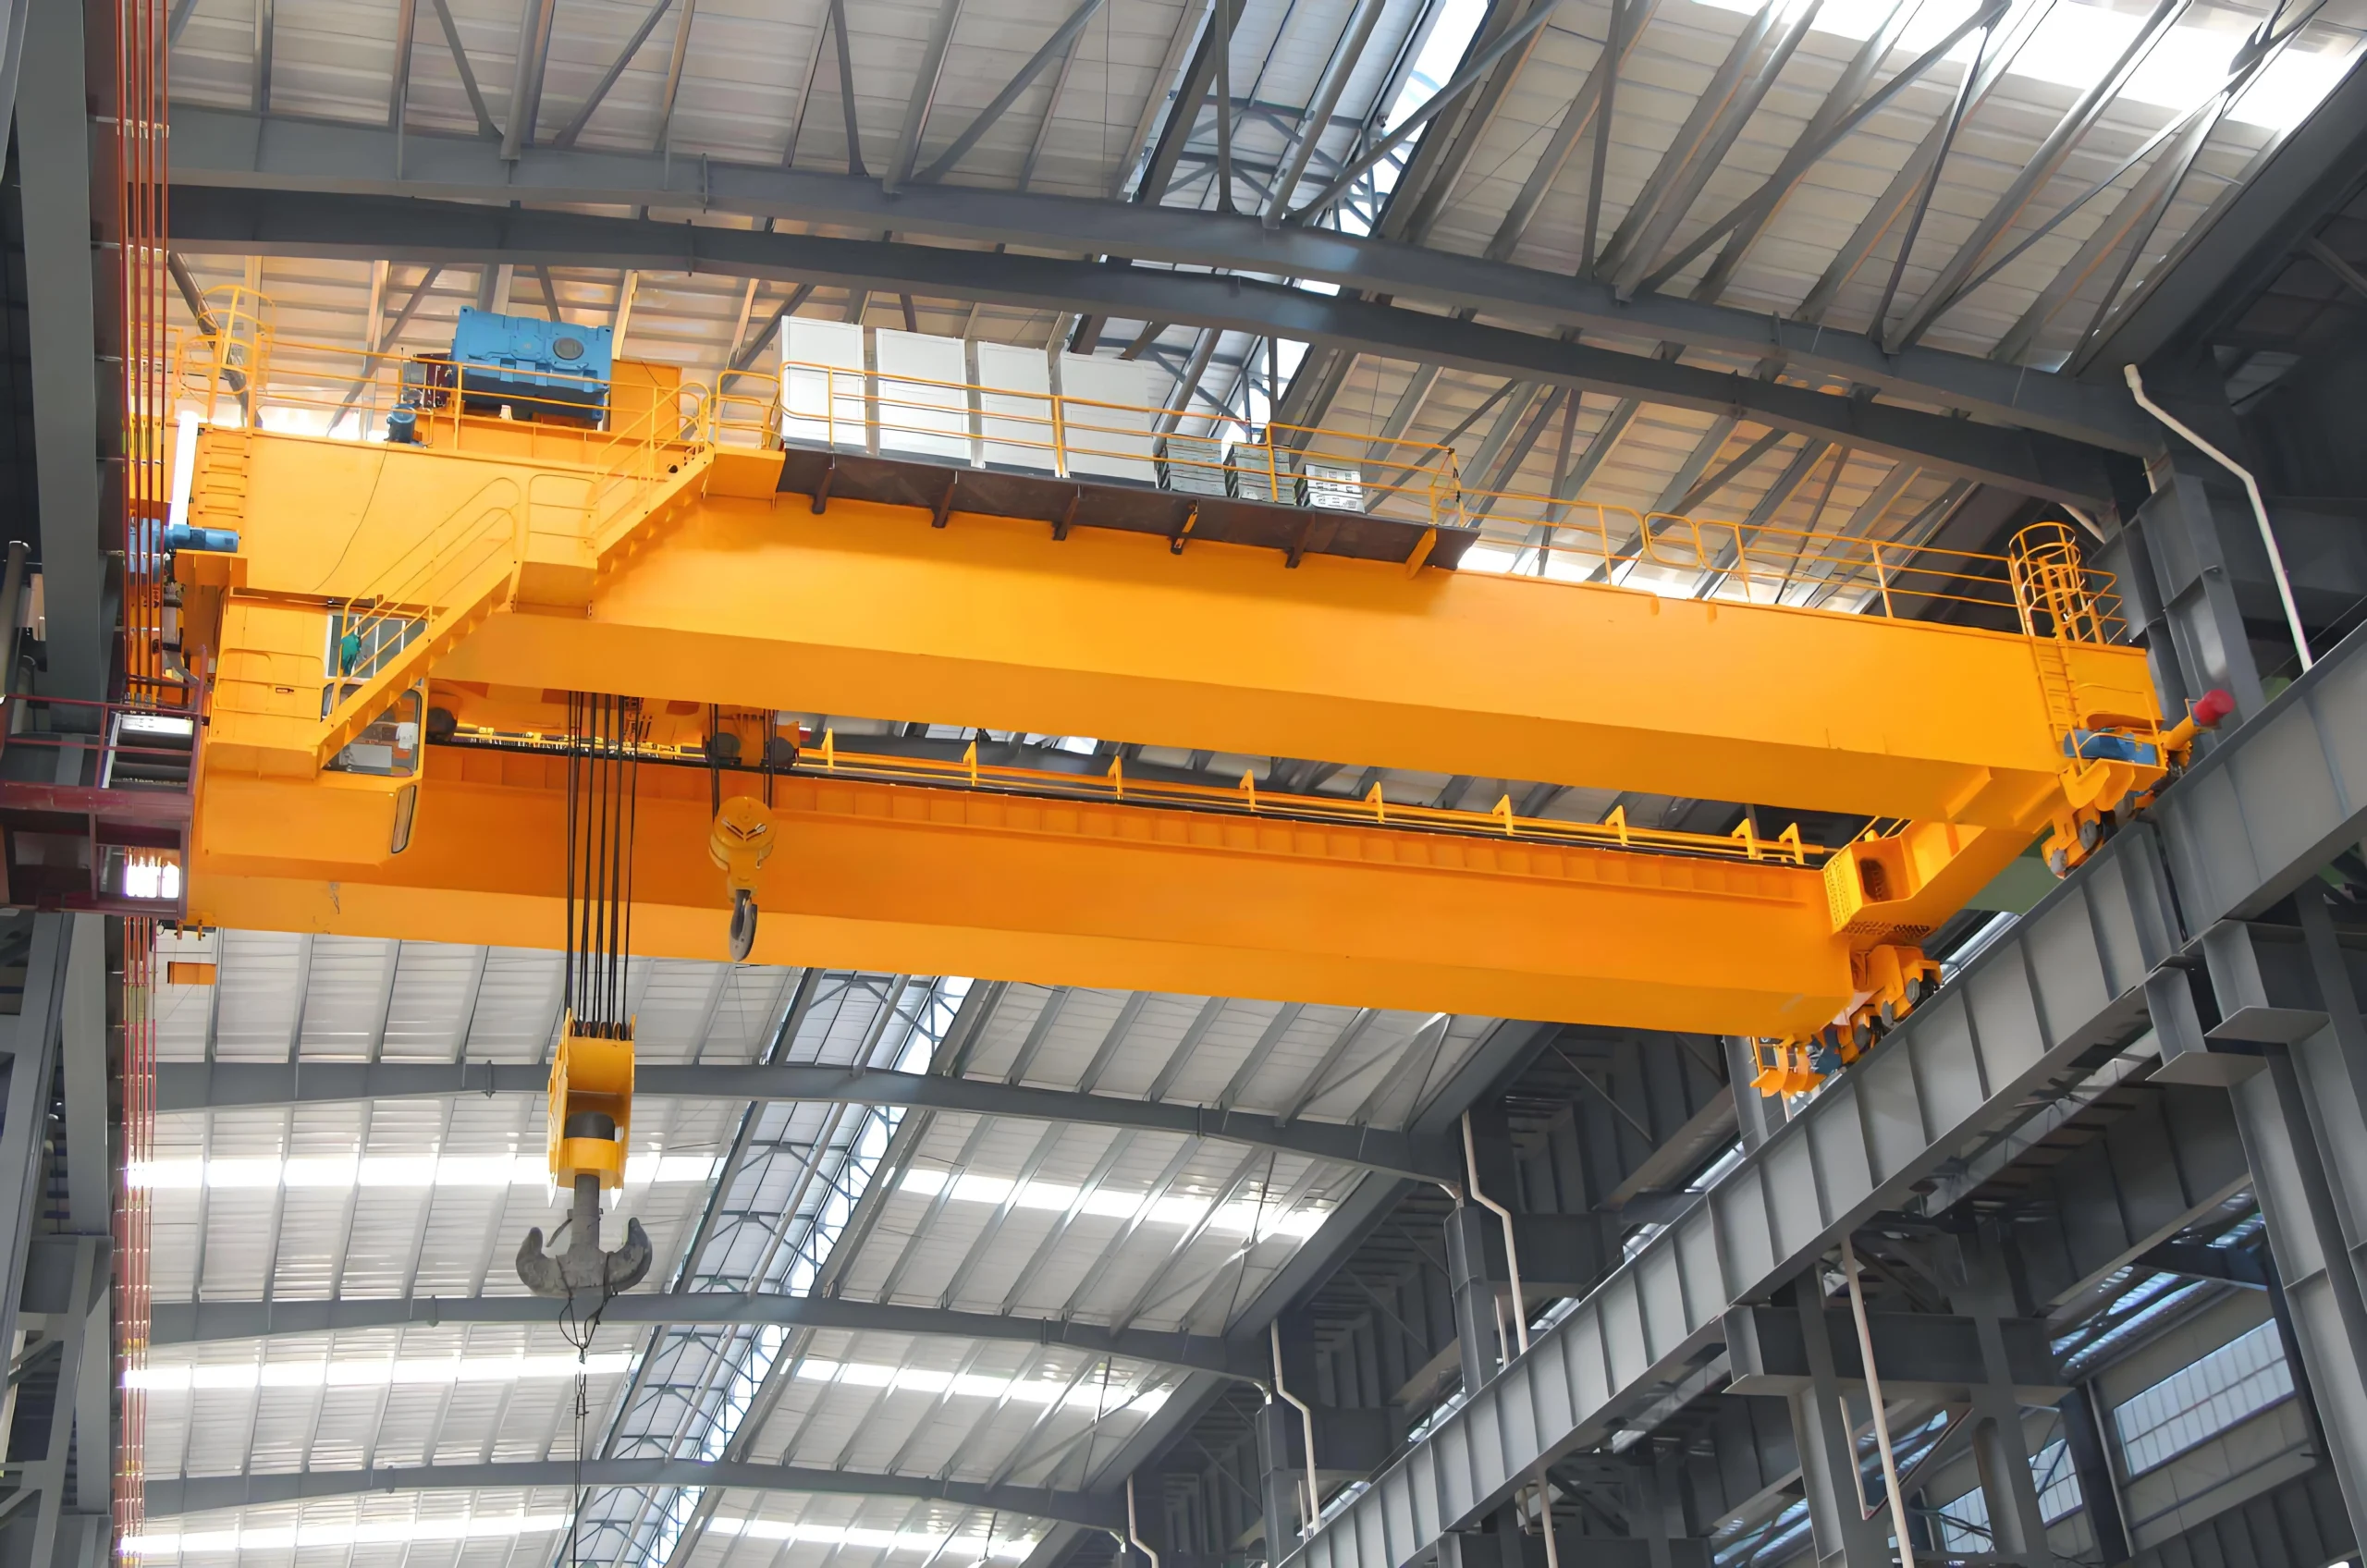
Debido a que la carga es demasiado pesada, el tramo demasiado ancho o el entorno operativo demasiado exigente, una grúa puente de doble viga es la solución. Dos vigas principales comparten la carga estructural, permiten un carro de elevación superior y proporcionan la altura del gancho, la capacidad y el rendimiento del ciclo de trabajo que requieren las operaciones industriales pesadas. El desafío para los compradores es que "grúa puente de doble viga" abarca varios tipos de máquinas muy diferentes. Cada una está diseñada para un entorno operativo o tipo de carga específico. Especificar el tipo incorrecto crea riesgos de seguridad, incumplimiento normativo o una grúa que falla prematuramente porque no fue construida para las condiciones a las que se enfrenta. Esta página cubre seis tipos en una sola referencia. Al final, sabrá qué distingue a cada modelo, a qué aplicación pertenece y cuál se ajusta a su operación, antes de hablar con cualquier proveedor. ¿Qué es una grúa puente de doble viga? La base estructural Una grúa puente de doble viga utiliza dos vigas principales paralelas que abarcan el ancho del edificio. Los carros de los extremos se desplazan sobre rieles de rodadura elevados fijados a la estructura del edificio. El polipasto…